Dans la chaîne de production de l'impression par transfert thermique, les machines à refendre les rubans occupent une place souvent négligée, mais pourtant essentielle. Elles découpent le large rouleau principal aux dimensions requises par l'imprimante finale, et la qualité de la découpe détermine directement les performances d'impression du ruban une fois installé. Le premier critère déterminant dans le choix d'un modèle n'est ni la vitesse ni la marque, mais plutôt : quel type de ruban allez-vous principalement découper ?
Les rubans à base de cire, mélangés et à base de résine peuvent sembler similaires, mais les différences de formulation de revêtement entraînent des propriétés physiques très différentes. Un mauvais choix d'équipement peut provoquer des débordements et des collages avec les bases de cire, ainsi que des ébréchures et un relargage de poudre avec les matériaux à base de résine ; même les paramètres les plus précis ne permettent pas de rétablir le débit de production.
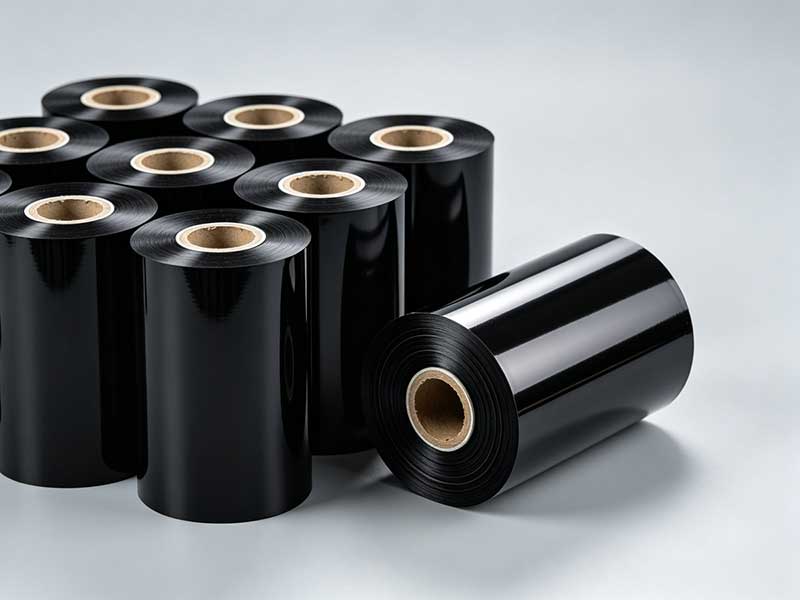
Les différences de « caractère » entre les trois types de rubans
Pour comprendre la logique de sélection, il faut d'abord saisir le « tempérament » des matériaux.
Rubans à base de cireIl s'agit de la catégorie la plus répandue sur le marché, représentant environ 70 % des parts de marché. Composée principalement de cire et de noir de carbone, elle possède un revêtement souple, un point de fusion bas, une forte adhérence aux étiquettes papier et un coût avantageux. Cependant, cette souplesse constitue précisément un défi lors du découpage : la friction génère de la chaleur, ce qui peut facilement entraîner des débordements de cire sur les bords ou une adhérence entre les couches. Ce matériau est extrêmement sensible à la tension et peut s'étirer et se déformer en cas de mauvaise manipulation.
Rubans à base mixteFabriquées à partir d'un mélange de cire et de résine, ces lames offrent un équilibre optimal entre adhérence et durabilité, ce qui en fait actuellement la catégorie la plus répandue. Leur difficulté de découpe réside dans la méthode de fabrication, moins arbitraire que pour les lames à base de cire et moins extrême que pour celles à base de résine. Le principal enjeu est d'éliminer les problèmes de bords rugueux et de dégagement de poudre. Bien que les exigences en matière de contrôle de la tension ne soient pas particulièrement strictes, la tension doit être extrêmement stable.
Rubans à base de résineFabriquées entièrement en résine avec un revêtement ultra-résistant, ces étiquettes offrent une excellente résistance à la corrosion chimique, aux hautes températures et aux rayures, les rendant idéales pour les environnements exigeants tels que les étiquettes PET, les étiquettes lavables et les zones générant de la chaleur dans les appareils électriques. Cependant, leur robustesse et leur fragilité les rendent particulièrement difficiles à découper : l’outil s’use très rapidement et une mauvaise maîtrise peut facilement provoquer des ébréchures ou des microfissures. Extrêmement sensibles à l’électricité statique, elles attirent facilement la poussière, ce qui peut entraîner l’apparition de points blancs à l’impression.
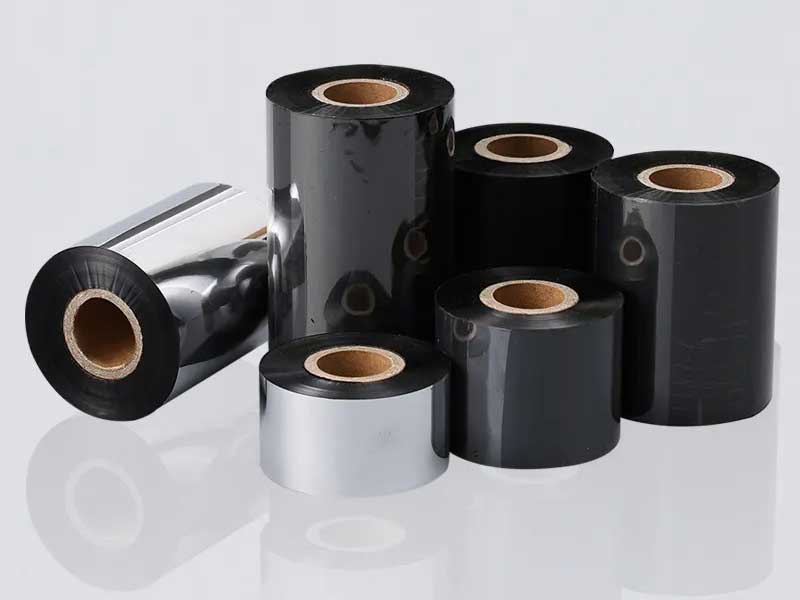
« Instructions de couture » pour les machines à refendre
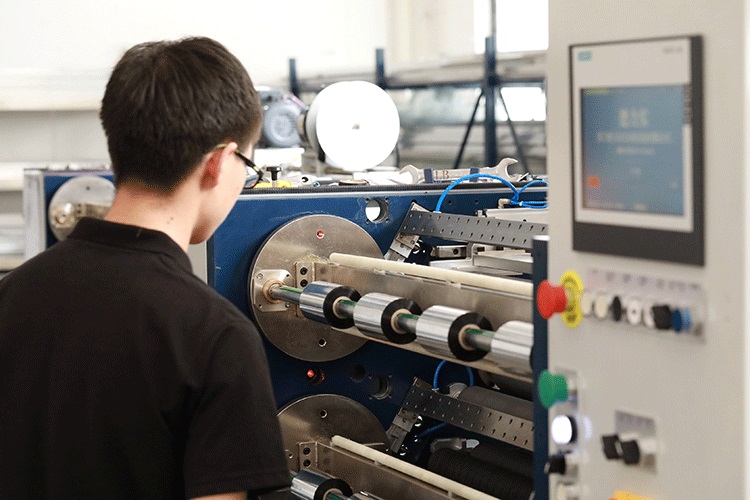
Face à ces trois matériaux très différents, l'adaptation de la machine à refendre se reflète dans trois dimensions essentielles : la tension, la technique de coupe et l'environnement.
Le contrôle de la tension est l'âme de la machine à refendreLe film de base du ruban de carbone est extrêmement fin, généralement entre 4 et 10 microns ; même de légères variations de tension peuvent entraîner un étirement, une déformation ou une rétraction irrégulière. La stratégie de différenciation est la suivante : les rubans à base de cire nécessitent une faible tension (généralement de 5 à 10 N) pour éviter la rupture par traction ; les rubans à base de résine nécessitent une tension élevée (15 à 30 N) pour garantir leur planéité. La zone d’enroulement requiert également un contrôle de la conicité, avec une tension initiale légèrement plus élevée qui diminue linéairement à mesure que le diamètre augmente, assurant ainsi une étanchéité constante entre les couches interne et externe.
L'outil de coupe et la méthode de coupe déterminent directement la qualité de la coupe.Pour traiter les matériaux à base de cire, on utilise généralement un laminage rotatif, avec un système de coupe de type « ciseaux » afin de réduire la compression du matériau. Pour les matériaux cassants à base de résine, on privilégie la coupe par lame plate suspendue, qui utilise un tranchant précis pour une coupe instantanée et sans ébréchure. Le matériau de la lame est tout aussi crucial : les lames en acier haute fréquence conviennent aux applications à base de cire, tandis que les plaquettes diamantées ou en carbure de tungstène sont indispensables pour les lames à base de résine, ce qui prolonge considérablement leur durée de vie. La vitesse de refendage varie également selon le matériau : les matériaux à base de cire peuvent être usinés à des vitesses élevées (150-200 m/min), tandis que celles des matériaux à base de résine doivent être réduites à 50-100 m/min.
Les systèmes environnementaux et auxiliaires sont particulièrement importants pour les bases en résine.Les salles blanches et les environnements à température et humidité constantes permettent de réduire les défauts d'alignement des couches dus à la dilatation et à la contraction du matériau. La tension de pelage des rubans à base de résine est extrêmement élevée lors du refendage à grande vitesse ; il est donc nécessaire d'installer des barres antistatiques avant l'enroulement afin d'éviter l'adsorption de poussière. Les fines poussières générées par le refendage doivent être éliminées par des dispositifs d'aspiration.

Cadre décisionnel pour la sélection des machines en fonction du « matériau ».
Le critère essentiel pour choisir un modèle est d'adapter la configuration de l'équipement au type de ruban que vous utilisez principalement.
Axé sur le traitement général à base de cire et à base mixteLes machines de refendage à lame circulaire classiques répondent à la plupart des besoins et offrent un excellent rapport qualité-prix. Il est préférable de privilégier la configuration de l'outil circulaire et la stabilité de la tension, plutôt que de rechercher excessivement des outils durs ou des systèmes complexes d'élimination de l'électricité statique.
Les rubans à base de résine sont au cœur de l'étude.Le centre de gravité doit être déplacé vers le haut. Trois aspects sont à privilégier : le matériau de la lame (acier au tungstène ou revêtement céramique/DLC), les systèmes de vide et d’élimination de l’électricité statique, et la capacité d’atténuation stable de la tension. Les rubans à base de résine exigent également une précision de refendage plus élevée, avec des erreurs maîtrisées à ±0,1 mm, voire ±0,05 mm, ce que les équipements classiques (±0,5 mm) ne permettent pas.
Pour les rubans ultra-minces (épaisseur <5μm)Pour certains types de rubans (comme les rubans lavables et les rubans composites multicouches), le refendage mécanique peut provoquer des frottements dus à la traction ; il convient donc d’envisager le refendage laser ou ultrasonique, ainsi que d’autres solutions sans contact. Les rubans lavables nécessitent également une attention particulière quant à la configuration de la lame et aux fonctions d’élimination de l’électricité statique afin de prévenir les problèmes de boulochage et de perte de fibres.
Un principe de sélection négligé
Une erreur fréquente lors du choix d'une machine à refendre les rubans consiste à se focaliser excessivement sur la « vitesse nominale maximale » de l'équipement. Les rubans à base de résine ayant un revêtement plus dur, la vitesse de fonctionnement réelle doit généralement être inférieure de 20 à 30 % à la valeur nominale pour garantir une coupe de qualité. La véritable efficacité ne se mesure pas aux chiffres affichés, mais à l'équilibre entre vitesse et rendement.
Un autre aspect souvent sous-estimé est le prototypage sur site. Utiliser nos propres rouleaux mères pour des essais de découpe, en se concentrant sur la qualité des bords et la stabilité lors de démarrages et arrêts à grande vitesse, et ce, pour des dimensions minimales et maximales, est bien plus fiable que d'étudier des tableaux de paramètres. Les machines de refendage recherchent un équilibre entre précision, efficacité, stabilité et coût. Il n'existe pas d'équipement « idéal », seulement des solutions adaptées aux caractéristiques de vos matériaux.
En fin de compte, qu'il s'agisse de cire, de mélanges ou de résine, la réponse ne se trouve pas dans le manuel d'utilisation, mais dans votre cahier des charges. Ce n'est qu'en identifiant clairement vos ingrédients principaux que vous pourrez choisir le bon outil.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS






