Introduction
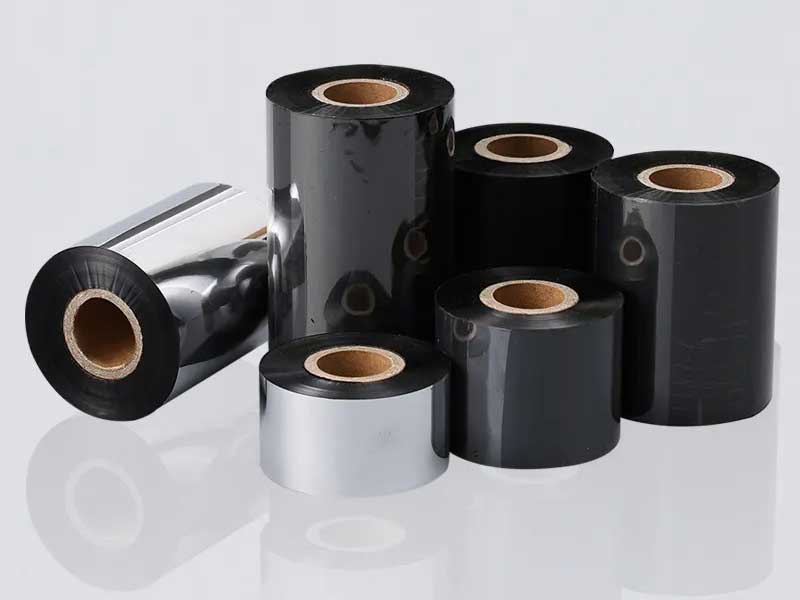
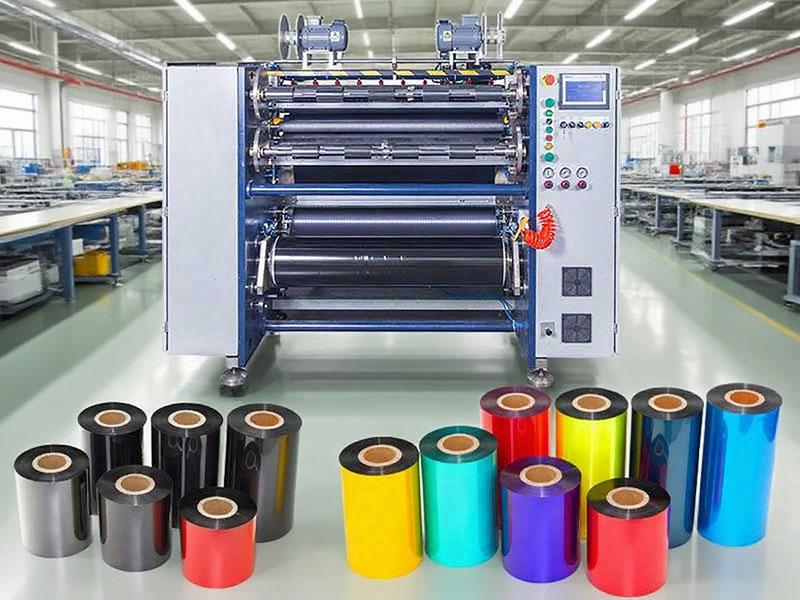
Les rubans de transfert thermique sont des produits d'une simplicité trompeuse. Ils sont constitués d'un film de base en PET ultra-mince (généralement de 4,5 à 20 microns d'épaisseur) recouvert d'une couche résistante à la chaleur et d'une encre thermosensible. Le processus de découpe transforme les larges rouleaux jumbo en rouleaux étroits adaptés aux imprimantes de codes-barres, aux applicateurs d'étiquettes et aux systèmes de codage industriels.
Cette dernière étape de transformation est impitoyable. Une machine fonctionnant « assez vite » sur le papier peut produire des bords présentant des bavures microscopiques qui endommagent progressivement les têtes d'impression. Une unité respectant la tolérance de largeur sur un échantillon test peut dériver lors d'une production complète, créant des rouleaux qui entraînent un mauvais alignement du ruban et un gaspillage d'étiquettes. La différence entre une opération de transformation rentable et une opération générant d'importants déchets se résume souvent à trois paramètres : la largeur de refente, la vitesse de défilement et le contrôle de la tension.
Ce guide explique ce que les acheteurs doivent savoir sur chaque paramètre — non seulement les chiffres, mais aussi les implications pratiques en matière de qualité de production, de compatibilité des matériaux et de coût total de possession.

Largeur de refente : bien plus qu’un chiffre
La tolérance de largeur détermine l'adéquation à l'application.
La largeur de refendage spécifiée d'une machine (généralement exprimée sous forme d'intervalle entre une valeur minimale et une valeur maximale) ne représente que la moitié de l'information. La spécification la plus importante est la tolérance de largeur : l'écart maximal que la machine peut supporter de manière constante sur toute la longueur du rouleau.
L'industrie reconnaît généralement trois niveaux de précision :
| Niveau de précision | Plage de tolérance | Applications typiques |
| Standard | ±0,3 à 0,5 mm | Étiquettes commerciales, logistique, entreposage |
| Haute précision | ±0,1 mm | Électronique de précision, étiquetage industriel général |
| Ultra-haute précision | ±0,05 mm ou moins | Étiquettes médicales, rubans ultra-fins (<10 mm) |
Pourquoi est-ce important ? Un ruban d'une largeur nominale de 50 mm, mais présentant une variation de ±0,5 mm, peut être chargé dans une imprimante, mais la pression de contact avec la tête d'impression sera irrégulière. Lors de l'impression de codes-barres ou de codes QR haute résolution, un écart de seulement 0,2 mm peut entraîner un décalage d'impression ou un transfert partiel de l'image. Pour les rubans à base de résine, souvent utilisés dans des applications exigeant une résistance chimique ou thermique, la régularité de la largeur est encore plus critique, car le revêtement plus dur rend le ruban moins tolérant aux défauts d'alignement.
Adaptez la gamme de largeurs à votre assortiment de produits
La plage de largeur d'une machine doit couvrir non seulement les produits actuels, mais aussi l'évolution probable de votre carnet de commandes. Les modèles de base peuvent offrir une plage fixe ou réduite, tandis que les machines polyvalentes s'ajustent généralement de 10 mm à 300 mm, voire plus, grâce à des porte-outils mobiles.
Pour la production de rubans ultra-fins (≤ 5 mm), les exigences en matière d'équipement évoluent. La rigidité latérale chute considérablement à ces largeurs, rendant le ruban sensible à la moindre fluctuation de tension ou vibration mécanique. La production de rubans ultra-fins requiert des micro-galets de guidage, des dispositifs anti-vibrations et souvent des unités d'enroulement indépendantes servo-motorisées, plutôt qu'un arbre d'entraînement unique.
Les dépendances cachées du paramètre de largeur
Deux caractéristiques matérielles déterminent si une machine peut effectivement atteindre sa tolérance de largeur nominale en production quotidienne :
Qualité de l'outillage et faux-rond radial. Le faux-rond radial de l'arbre porte-outil doit être inférieur à 0,01 mm. Plus le faux-rond est faible, plus la coupe est nette. Les plaquettes de haute qualité provenant de fournisseurs reconnus ont une durée de vie plus longue et produisent moins de bavures, ces défauts microscopiques qui usent progressivement les têtes d'impression thermique.
Système de correction. La détection de la position des bords par vision CCD ou capteurs ultrasoniques permet à la machine d'ajuster automatiquement le parcours de la bande et d'éviter toute dérive. La correction CCD convient aux matériaux transparents ou semi-transparents, tandis que les capteurs ultrasoniques sont plus performants avec les rubans opaques. Sans système de correction fonctionnel, la tolérance de largeur reste théorique et non réaliste en production.
Vitesse : le paramètre d'efficacité qui exige du scepticisme
Comprendre les indices de vitesse
La vitesse de refendage est généralement exprimée en mètres par minute (m/min). Le marché se segmente approximativement comme suit :
| Classe de vitesse | Gamme | Idéal pour |
| Économie à basse vitesse | 50–100 m/min | Production en petits lots, à forte mixité |
| Universel à vitesse moyenne | 150–250 m/min | La plupart des commandes commerciales |
| Production à grande vitesse | 300–500 m/min | Production continue à grand volume |
Les modèles à grande vitesse — certains atteignant 450 ou 500 m/min — affichent des débits impressionnants sur le papier. Cependant, la mise en garde est unanime : la vitesse maximale nominale ne correspond pas à la vitesse de production réelle.
La matière détermine la vitesse réelle
La chimie du revêtement du ruban a un impact direct sur sa vitesse de fonctionnement fiable :
• Rubans à base de cirePoint de fusion plus bas, texture relativement molle. Ces produits peuvent généralement être utilisés aux vitesses élevées de la machine.
• Rubans cire-résine (hybrides) :Avec une proportion de résine plus élevée, elles nécessitent généralement des vitesses inférieures de 10 à 20 % à celles des rubans à base de cire.
• Rubans à base de résine :Revêtement dur, moindre résistance. Ces rubans doivent généralement fonctionner 20 à 30 % plus lentement que les rubans à base de cire pour éviter les craquelures sur les bords, l'écaillage de l'encre ou les défauts liés à la tension.
Une machine donnée pour 400 m/min peut parfaitement être capable de traiter votre ruban de résine à 280 m/min. Mais si cette même machine coûte beaucoup plus cher qu'un modèle de 250 m/min — et que vous transformez principalement des rubans de résine —, le surcoût ne se traduira pas forcément par une productivité proportionnelle.
Stabilité au-delà de la vitesse de pointe
Les acheteurs expérimentés évaluent la vitesse sous un autre angle : quelle est la stabilité de la machine aux vitesses auxquelles vous l’utiliserez réellement ? Un appareil qui annonce 450 m/min mais qui nécessite des ajustements de tension et des corrections constants à 300 m/min est moins productif qu’une machine à 250 m/min fonctionnant sans surveillance.
Les facteurs critiques sont la précision de la commande de démarrage/arrêt et la stabilité de la tension lors des phases d'accélération et de décélération. Les montées et descentes rapides engendrent des forces d'inertie susceptibles de provoquer un étirement ou un relâchement instantané du ruban. Les machines dotées d'une compensation d'accélération ajustent activement le couple lors des changements de vitesse afin de contrer ces forces.
Lors de l'évaluation d'une machine, exigez du fabricant qu'il effectue un essai avec votre ruban à 80 % de la vitesse maximale nominale de la machine. Observez la qualité de l'enroulement, l'état des bords et vérifiez si des alarmes ou des interventions manuelles surviennent pendant l'essai.
Tension : L'âme de la qualité de la découpe
Pourquoi la maîtrise des tensions est non négociable
Si la tolérance de largeur définit les dimensions du rouleau fini, le contrôle de la tension détermine si le ruban résistera au transport jusqu'à l'imprimante. Le film de base en PET est extrêmement sensible à la tension : une tension excessive entraîne un étirement irréversible, une tension insuffisante provoque des plis ou des glissements du ruban.
Les conséquences d'une mauvaise gestion de la tension se manifestent de manière prévisible :
• Tension excessive :Allongement du film de base, microfissures dans la couche d'encre, défauts de qualité d'impression pouvant n'apparaître qu'après utilisation par l'utilisateur final. Un ruban étiré est bon pour la casse.
• Tension insuffisante: Des plis, des déviations de bord, un enroulement irrégulier et des rouleaux « télescopiques » ou « en forme de tour » qui causent des problèmes d'alimentation en aval.
• Tension fluctuante :Des bavures intermittentes, une dureté de laminage irrégulière et le redoutable profil « lâche à l'intérieur, serré à l'extérieur ».
Plus de 50 % des problèmes de planéité de l'enroulement sont liés au contrôle de la tension.
Boucle ouverte vs boucle fermée : une distinction cruciale
La régulation de tension en boucle ouverte, comme un embrayage magnétique à réglage manuel, fixe une tension nominale au début de la production. Cependant, à mesure que le diamètre du rouleau de déroulement diminue, la tension augmente naturellement, sauf intervention humaine. Un rouleau fonctionnant parfaitement en début de poste peut produire un ruban étiré en milieu d'après-midi.
Le contrôle de tension en boucle fermée utilise des capteurs de tension pour mesurer en continu la tension réelle de la bande et ajuste le couple moteur en temps réel. Les fluctuations sont maintenues à ±2 % de la valeur de consigne. Il ne s'agit pas d'une option, mais d'une condition essentielle pour une qualité constante.
Pour les opérations exigeantes en matière de rendement, une commande servo en boucle fermée complète avec des unités d'enroulement indépendantes représente un investissement judicieux. Chaque position d'enroulement peut ajuster le couple en fonction du diamètre de son propre rouleau, éliminant ainsi le problème de « noyau » où les couches internes sont lâches tandis que les couches externes sont serrées.
Tension conique : le détail qui fait la différence entre bon et excellent.
À mesure que le diamètre du rouleau d'enroulement augmente, la pression sur les couches internes s'accroît. Sans compensation, le ruban le plus interne peut se comprimer, provoquant un transfert d'encre ou un blocage. Le contrôle de la tension conique réduit progressivement la tension d'enroulement à mesure que le diamètre du rouleau augmente ; elle passe généralement de 12 N à 8 N pour un rouleau de 300 mm de diamètre extérieur.
Le coefficient de conicité spécifique varie selon le matériau et la taille du rouleau, mais le principe reste universel : la tension d’enroulement doit diminuer à mesure que le rouleau s’élargit. Les machines sans contrôle de la tension de conicité laissent ce réglage crucial à l’expérience de l’opérateur ou acceptent les variations de qualité qui en résultent.
Arbres à glissement et enroulement indépendant
Pour la production multi-spécifications (découpe simultanée d'une bobine jumbo en plusieurs largeurs finies différentes), chaque station d'enroulement est soumise à des conditions de charge différentes. Un arbre de glissement pneumatique permet à chaque unité d'enroulement de maintenir son couple optimal grâce à des bagues collectrices indépendantes.
Cette solution est particulièrement avantageuse pour la production de rubans haut de gamme et pour les opérations impliquant des changements fréquents de spécifications. L'alternative, un arbre d'entraînement unique avec différentiels mécaniques, offre une précision moindre et nécessite davantage d'entretien.
Intégrer la largeur, la vitesse et la tension dans une décision d'achat
Ces trois paramètres sont interdépendants. La vitesse est limitée par la maîtrise de la tension. La précision de la largeur dépend de la stabilité de la tension. L'acheteur qui les évalue séparément risque d'acquérir une machine performante sur un point, mais défaillante sur les autres.
Un cadre d'évaluation pratique
Étape 1 : Définir votre réalité matérielleQuels types de rubans dominent votre production : cire, cire-résine ou résine ? Quelles largeurs et tolérances vos clients exigent-ils ? Quelles dimensions de rouleaux jumbo recevez-vous ?
Étape 2 : Adapter la vitesse au contenu, et non au marketingSi vous utilisez principalement des rubans de résine, une machine de 500 m/min n'offre que peu d'avantages par rapport à une unité de 250 m/min bien conçue : les vitesses de production seront similaires. Investissez plutôt la différence dans le contrôle de la tension et l'automatisation.
Étape 3 : Privilégier le contrôle de la tension aux spécifications maximalesUne machine dotée d'un contrôle de tension en boucle fermée, d'une tension conique et d'un bobinage à arbre coulissant produira systématiquement plus qu'une machine plus rapide dépourvue de ces caractéristiques.
Étape 4 : Exigez un essai avec votre matérielApportez votre propre bobine de ruban maître. Testez la tolérance de largeur réelle, l'état des bords et la qualité d'enroulement à des vitesses réalistes. Les tableaux de paramètres sont du marketing ; les échantillons sont la preuve.
Étape 5 : Calculer le coût total de possession, et non le prix d’achatUne machine dont le prix est inférieur de 20 % mais qui produit un taux de rebut de 5 à 8 % coûtera plus cher sur deux ans qu'une unité plus chère avec un taux de rebut de 1,5 %.
Conclusion
La machine à refendre les rubans de transfert thermique est un instrument de précision conçu pour un matériau exigeant. La tolérance de largeur détermine le bon fonctionnement du ruban fini dans l'imprimante. La vitesse détermine le débit, mais seulement dans la mesure où le contrôle de la tension assure un fonctionnement stable. Le contrôle de la tension est la fonction essentielle qui donne tout son sens à la largeur et à la vitesse.
Pour les acheteurs, la conclusion pratique est simple : évaluez les machines en fonction de leur capacité à traiter vos matériaux spécifiques à vos cadences de production réelles, et non en fonction de leurs spécifications de laboratoire. Une machine fonctionnant à 250 m/min avec une tolérance de largeur constante de ±0,1 mm et un contrôle de tension en boucle fermée permettra une opération de transformation plus rentable qu’une unité à 500 m/min nécessitant une intervention constante pour produire des rouleaux commercialisables.
À propos de l'auteur
Ce guide est une compilation de ressources techniques et de documents de sélection d'équipements destinés aux professionnels de la transformation de rubans de transfert thermique. Les spécifications et recommandations doivent être validées en fonction de vos exigences de production et des caractéristiques de vos matériaux.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de film solaire
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






