Les rubans de transfert thermique sont des produits d'une simplicité trompeuse. Un ruban classique se compose d'un film de base en PET, d'un revêtement résistant à la chaleur et d'une couche d'encre, pour une épaisseur totale variant de 4,5 à 20 microns seulement. Pourtant, c'est lors du refendage, qui transforme les rouleaux jumbo en rouleaux prêts à l'emploi, que la qualité se joue : elle peut être préservée ou anéantie. Une machine à refendre mal choisie peut produire des bavures endommageant les têtes d'impression, des largeurs irrégulières provoquant des défauts d'alignement, ou encore une tension d'enroulement inégale entraînant la rupture du ruban lors d'impressions à grande vitesse.
Pour les importateurs, les distributeurs et les transformateurs d'étiquettes qui évaluent les équipements de découpe de rubans de transfert thermique, le processus de sélection exige de porter une attention particulière à sept facteurs critiques. Ce guide synthétise les spécifications techniques et les considérations pratiques qui permettent de distinguer les machines prêtes à la production des erreurs coûteuses.
1. Précision de la découpe : le fondement de la qualité
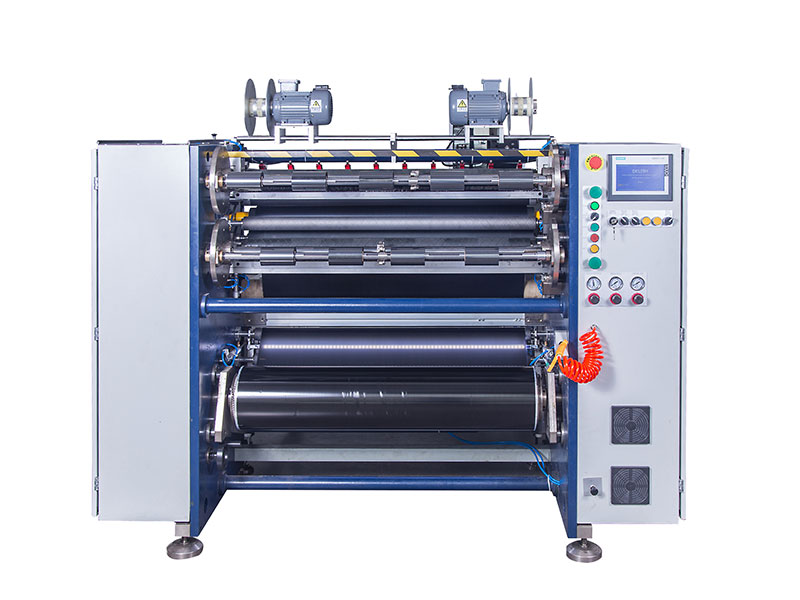
La précision de la découpe détermine directement la régularité de la largeur et la qualité des bords. Les normes industrielles classent la précision en trois niveaux : qualité standard à ±0,3–0,5 mm pour les étiquettes commerciales et les applications logistiques ; haute précision à ±0,1 mm pour l’électronique et les étiquettes industrielles ; et ultra-haute précision à ±0,05 mm ou mieux pour les étiquettes médicales et les rubans ultra-fins de moins de 10 mm.
La qualité du matériel utilisé pour la refendage de précision est plus importante que ne le suggère la fiche technique. Parmi les composants clés figurent des systèmes de contrôle de tension capables de maintenir les fluctuations à ±2 % des valeurs définies, des arbres de refendage avec un faux-rond radial inférieur à 0,01 mm et des lames de qualité provenant de fournisseurs reconnus. Les acheteurs devraient exiger un essai de refendage avec leurs propres rubans plutôt que de se fier aux données de laboratoire. Une machine atteignant une précision de ±0,1 mm sur un matériau de démonstration pourrait rencontrer des difficultés avec la formulation spécifique de cire, de mélange ou de résine que l'acheteur prévoit de traiter.
2. Vitesse de refendage : Adaptation du débit au matériau
Les spécifications de vitesse nécessitent une interprétation attentive. Le marché se segmente en trois gammes pratiques : les modèles économiques à basse vitesse (50 à 100 m/min) pour la production en petites séries et multivariétés ; les machines universelles à vitesse moyenne (150 à 250 m/min) couvrant la plupart des commandes commerciales ; et les modèles de production à haute vitesse (300 à 500 m/min) pour les opérations continues à grand volume.
Le point crucial est que la vitesse utile dépend fortement de la formulation du ruban. Les rubans à base de résine, avec leur revêtement plus dur et leur moindre ténacité, nécessitent généralement des vitesses de fonctionnement inférieures de 20 à 30 % à celles des rubans à base de cire. Les formulations à base mixte se situent entre les deux. Une machine donnée pour 400 m/min peut se révéler stable seulement à 250 m/min avec le produit final de l'acheteur. La solution pratique consiste à demander un essai de coupe sur site avec un échantillon de ruban représentatif, en observant la précision de la commande de démarrage/arrêt et la qualité d'enroulement à la vitesse de production prévue.
3. Maîtrise des tensions : le cœur opérationnel
Le contrôle de la tension est considéré comme l'élément essentiel des machines de découpe de rubans. Le film de base en PET est extrêmement fin et très sensible aux variations de tension. Une tension excessive étire le film, altérant les propriétés physiques de la couche d'encre et provoquant un détachement de poudre. Une tension insuffisante engendre des plis qui se manifestent par des lignes blanches et des creux lors de l'impression. Une tension irrégulière sur toute la longueur du rouleau crée le problème de « tension à l'intérieur et à l'extérieur », à l'origine de problèmes d'alimentation dans les imprimantes.
Un contrôle de tension entièrement automatique en boucle fermée doit être la norme. Ces systèmes surveillent et ajustent la tension en temps réel lors des phases de déroulement, de traction et d'enroulage. Pour les rubans ultra-fins de moins de 5 microns, il est impératif de vérifier que la tension minimale stable de la machine est conforme aux exigences. Côté enroulage, les arbres de glissement représentent une amélioration significative par rapport aux solutions mécaniques. Les arbres de glissement pneumatiques, avec contrôle de couple indépendant pour chaque position d'enroulement, permettent un ajustement en temps réel en fonction du diamètre de la bobine, éliminant ainsi les problèmes d'alignement et de télescopage du mandrin.
4. Technologie des lames et méthode de coupe
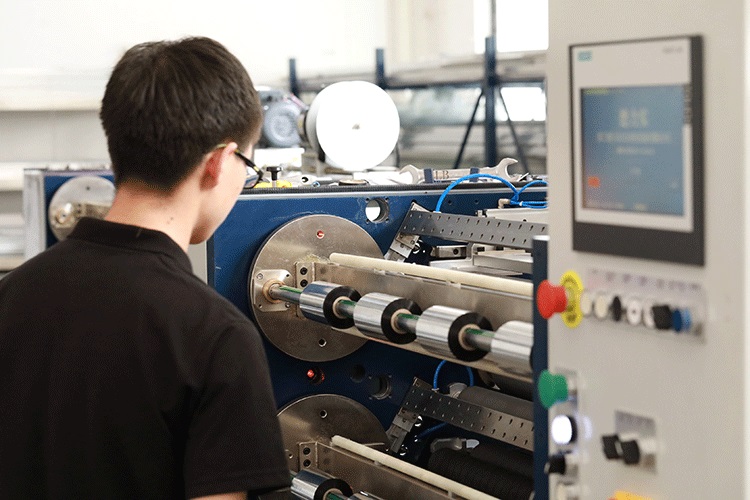
Le choix de la lame obéit à une règle simple basée sur l'épaisseur du matériau. Les lames carrées (type rasoir) conviennent aux rubans de moins de 70 microns, offrant une précision accrue et une uniformité de coupe supérieure. Les lames rondes (type ciseaux) sont adaptées aux matériaux plus épais, de plus de 100 microns, et aux rubans sur support papier, avec une durabilité accrue.
La méthode de découpe influe également sur la conception de la machine et son efficacité opérationnelle. La découpe à lame plate reste courante dans les applications de transfert thermique, et des systèmes de réglage automatique de la lame sont désormais disponibles sur les modèles haut de gamme. Ces systèmes réduisent le temps de réglage et minimisent les erreurs humaines lors des changements de format. La conception du porte-lame est également importante : les porte-lames à clip magnétique permettent des changements de largeur rapides et sans outil, un avantage pratique pour les opérations utilisant plusieurs spécifications.
5. Niveau d'automatisation et efficacité de changement de format
L'automatisation influe directement sur les coûts de main-d'œuvre, la vitesse de changement de format et les taux de rebut. Le marché propose trois grandes catégories. Les machines semi-automatiques nécessitent un enfilage manuel du film et un paramétrage, et conviennent à la production de petites séries et de produits variés. Les machines entièrement automatiques ajoutent des fonctionnalités telles que le réglage automatique des lames, la gestion des amorces et des queues de bobine, le rembobinage par tourelle et la découpe transversale. Les récents lancements de produits dans cette catégorie illustrent la tendance : positionnement automatique des lames, épissure pneumatique et systèmes d'enroulement par tourelle permettant une production continue sans intervention manuelle.
Pour les acheteurs confrontés à des commandes de plus en plus fragmentées, la capacité de changement rapide d'outillage est un critère essentiel. Les machines dotées de positions d'outils programmables, d'arbres à dégagement rapide et d'un système de mémorisation des recettes réduisent les temps d'arrêt entre les opérations. L'idée reçue selon laquelle un changement d'outillage prend des heures ne s'applique plus aux équipements bien conçus ; toutefois, l'acheteur doit spécifier ces caractéristiques, car elles ne sont pas systématiques.
6. Qualité de l'enroulement et intégrité du rouleau fini
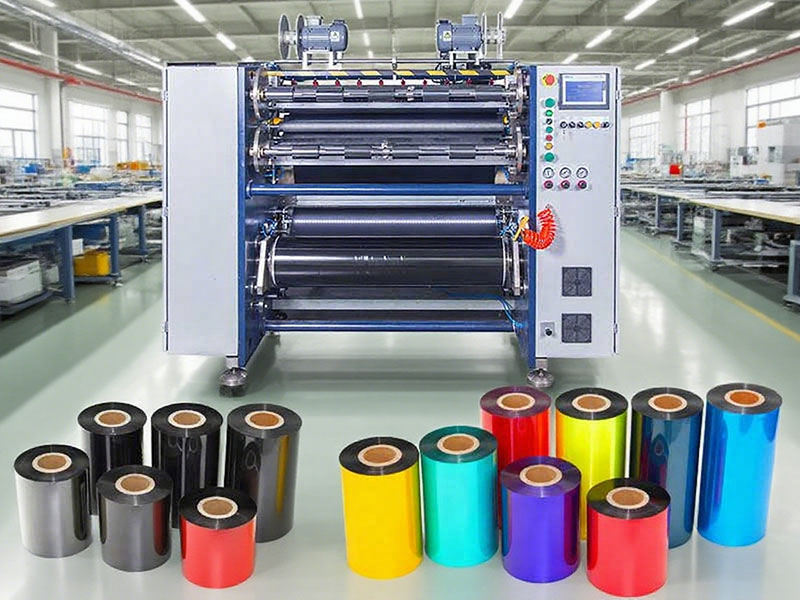
La régularité de l'enroulement est la spécification la plus souvent négligée, pourtant elle détermine la qualité des bobines finies dans les imprimantes des clients. L'écart de la face d'extrémité doit être maîtrisé à ±1 mm au minimum, les équipements haut de gamme atteignant ±0,5 mm. Les problèmes tels que les extrémités évasées, les bords dentelés et les plis internes sont directement liés à un contrôle de tension et à des systèmes de guidage de bande inadéquats.
Les systèmes de correction active des écarts, utilisant des capteurs CCD ou ultrasoniques, assurent un alignement parfait de la bande tout au long du processus. Les capteurs CCD sont particulièrement adaptés aux matériaux transparents et semi-transparents, tandis que les capteurs ultrasoniques conviennent aux rubans opaques. La configuration de l'arbre de rebobinage influe également sur la qualité des bobines : les arbres pneumatiques, disponibles en diamètres de 1 pouce et 0,5 pouce, permettent d'utiliser différentes tailles et matériaux de mandrin, améliorant ainsi la flexibilité.
7. Qualité de la construction et évaluation des fournisseurs
La rigidité du bâti et le choix des composants sont essentiels pour une précision durable. Les bâtis robustes en fonte ou en acier absorbent les vibrations qui, autrement, dégraderaient la qualité de coupe au fil du temps. La marque des composants est un gage de qualité : les automates programmables Siemens ou Mitsubishi, les servomoteurs Delta ou Sanyo (Taiwan), les guidages linéaires THK ou NSK et les lames Schober ou Tachi témoignent de l’engagement du fabricant envers la durabilité.
Au-delà du matériel, l'évaluation des fournisseurs doit porter sur les procédures de test et la documentation. Demander des mesures de faux-rond de l'arbre de couteau, des données de concentricité du mandrin et des rapports d'étalonnage de la tension fournit des preuves objectives avant l'expédition. Le délai de réponse et les taux de réapprovisionnement sont des indicateurs pertinents de la qualité du service après-vente. Les acheteurs doivent également s'assurer de la disponibilité des formations et des pièces détachées, car ces facteurs influent davantage sur le coût total de possession que le prix initial.
Prendre la décision
Aucune spécification unique ne détermine la machine idéale. Un transformateur produisant en grande quantité des rubans de cire standard pour étiquettes logistiques a des priorités différentes de celles d'un fabricant spécialisé dans les rubans de résine ultra-fins pour dispositifs médicaux. La méthode rigoureuse consiste à définir d'abord les exigences de production réelles (types de matériaux, épaisseurs, tolérances de largeur et volume annuel), puis à évaluer les machines en fonction de ces critères. Un essai de découpe avec des matériaux représentatifs reste le test le plus fiable. Pour les acheteurs B2B, cette démarche transforme un investissement risqué en un atout stratégique.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Découpeuse de film solaire
 Découpeuse de ruban à transfert thermique semi-automatique RSDS2 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 PLUS






