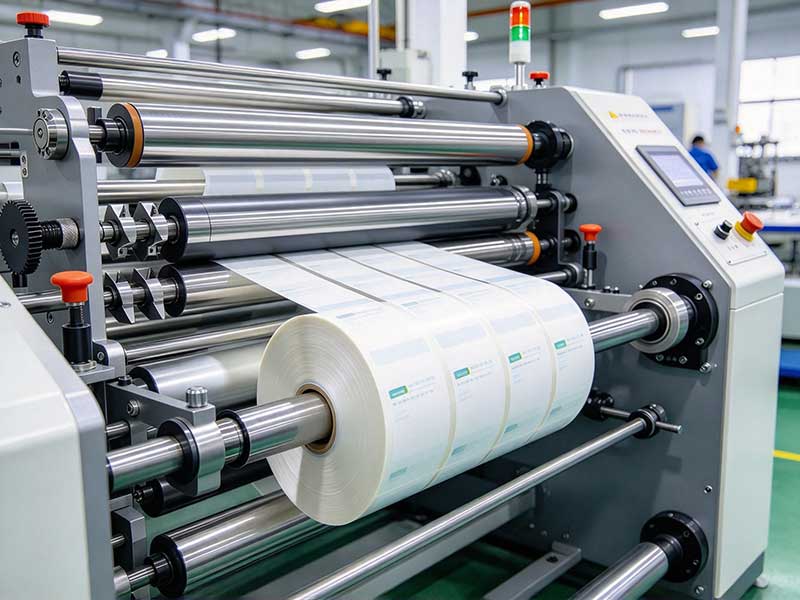
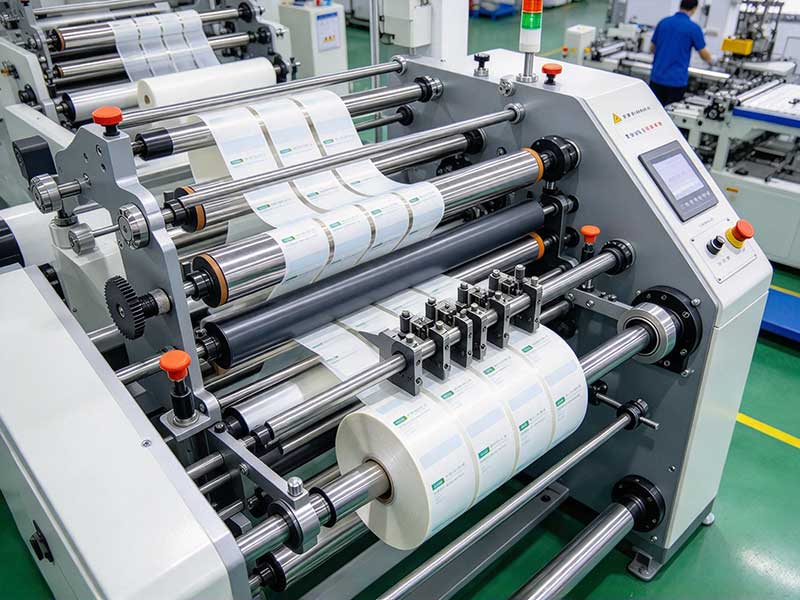
Les enroulements irréguliers constituent le type de rebut le plus fréquent dans les ateliers de refendage. Ils se manifestent par un côté saillant en forme de « télescope » ou par une ondulation en forme d'« étoile », ce qui, dans les cas les plus graves, entraîne un mauvais alignement du papier et un repérage imprécis sur les machines d'impression en aval. Nombre d'opérateurs soupçonnent d'abord l'arbre principal de la machine d'être désaligné, mais après inspection, 80 % des problèmes proviennent des rouleaux de pression, de la tension et du laminage du mandrin. Un enroulement régulier ne requiert pas de connaissances mystiques ; il suffit de maîtriser avec précision quelques paramètres physiques clés.
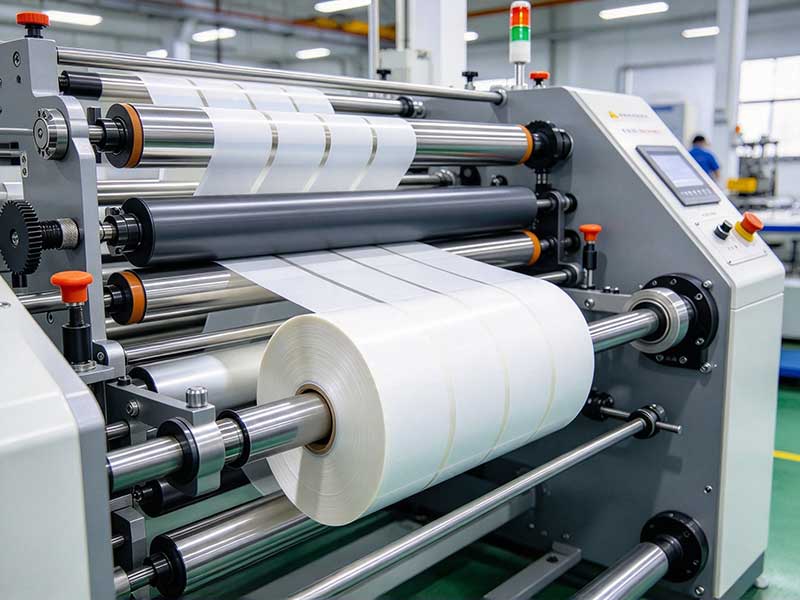
Rouleaux : La première ligne de défense négligée
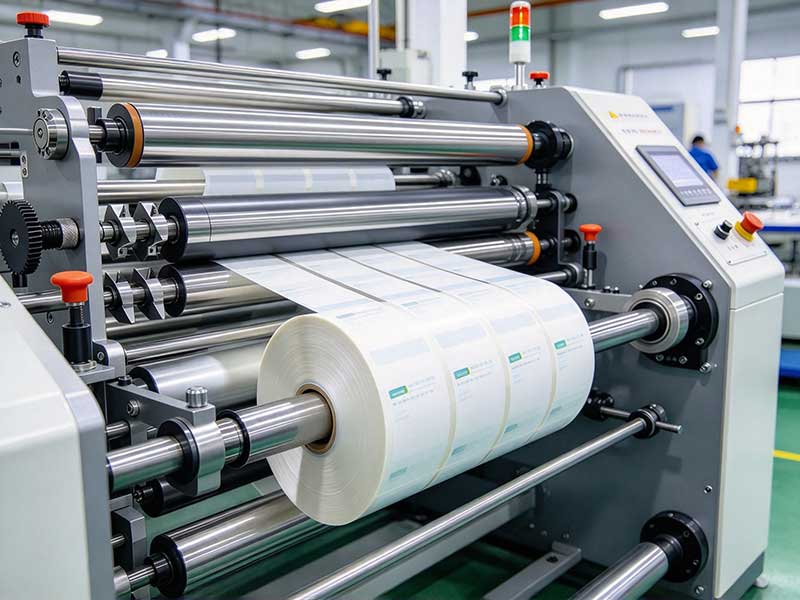
Le rouleau de pression est le dernier rouleau en contact direct avec le matériau avant l'enroulement. Son état détermine directement la position du matériau à son entrée dans le noyau. Le défaut le plus fréquent est l'adhérence ou l'usure de la surface du rouleau, ce qui entraîne une tension d'un côté de la bobine et un jeu de l'autre. Le côté lâche déborde progressivement lors des couches suivantes, formant une couche incorrecte. Le nettoyage du rouleau de pression doit être systématique lors des changements d'équipe : il faut essuyer sa surface avec de l'alcool et vérifier l'absence de particules de gel durcies. Un problème plus difficile à déceler est une pression inégale aux deux extrémités du rouleau. Pour les rouleaux de pression à vérin ou à ressort, une différence de pression entre les deux côtés entraîne un désalignement du rouleau et de l'arbre d'enroulement, et le matériau subit une force latérale variable. Une méthode simple consiste à tirer manuellement sur les deux extrémités du rouleau après l'arrêt de la machine pour vérifier la constance de la résistance. La méthode précise consiste à utiliser des cales d'épaisseur pour contrôler le parallélisme entre le rouleau de pression et l'arbre d'enroulement, avec une tolérance de 0,1 millimètre par mètre. Cette précision semble exigeante, mais le matériau auto-adhésif lui-même ne fait souvent que quelques dizaines de microns d'épaisseur, et la légère inclinaison des rouleaux suffit à amplifier l'écart de la face d'extrémité visible à l'œil nu sur une longueur d'enroulement de plusieurs centaines de mètres.
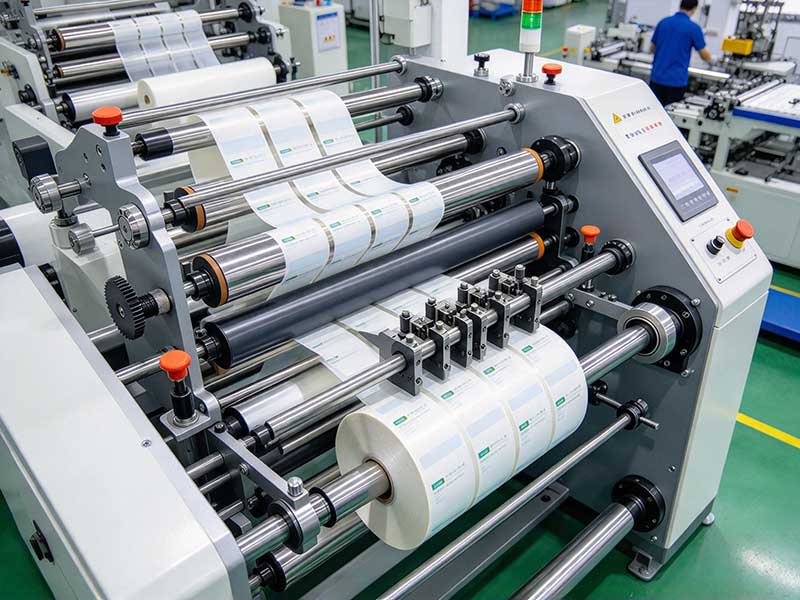
Tension : Double correction de la conicité et du glissement
Le contrôle de la tension est le principal défi technique des machines à refendre, le processus d'enroulement étant particulièrement complexe. Lorsque le diamètre de la bobine augmente, si le couple d'enroulement reste constant, la tension du matériau diminue inversement au rayon, ce qui entraîne un noyau trop serré, des couches extérieures trop lâches et un affaissement en forme de chrysanthème sur la face d'extrémité. La solution standard à ce problème est le contrôle de tension par conicité : la tension d'enroulement n'est plus fixée à une valeur constante, mais diminue progressivement selon une courbe prédéfinie à mesure que le diamètre du rouleau augmente. Lorsque le diamètre initial du rouleau est faible, une tension plus élevée est utilisée pour garantir la tension du noyau ; à mesure que le diamètre de la bobine augmente, la tension diminue progressivement, évitant ainsi le déplacement du matériau de la couche extérieure dû à une pression intercouche excessive. La forme de la courbe de conicité dépend de l'épaisseur du matériau et de la dureté de la couche adhésive ; il n'existe pas de paramètre universel et elle doit être déterminée à l'aide d'un papier d'essai lors de la mise en service de l'équipement.
Le contrôle de la conicité résout le problème de l'atténuation de la tension lorsque le matériau varie avec le diamètre du rouleau, mais il ne peut pas traiter un autre problème spécifique au refendage auto-adhésif : plusieurs rouleaux étroits sur une même bobineuse nécessitent des tensions différentes. Lorsque le revêtement du rouleau maître est irrégulier ou qu'il existe de légères différences de largeur entre les bandes de refendage, l'utilisation d'un seul arbre rigide entraînant le rouleau entraînera inévitablement un serrage inégal des spires. La technologie de l'arbre coulissant est conçue précisément à cet effet. Chaque tambour est monté indépendamment sur la bague collectrice. Lorsque la tension requise pour un matériau donné change, le glissement de la bague collectrice s'ajuste en conséquence, permettant à chaque rouleau de conserver la même vitesse de référence tout en obtenant la compensation de couple requise. Il s'agit de l'élément matériel fondamental permettant d'éliminer l'angle mort du « contrôle indépendant pour chaque volume » et de résoudre les problèmes d'irrégularité des faces d'extrémité.
Matériaux de base et matériaux auxiliaires : le rôle décisif des premiers mètres
Avec un contrôle de tension plus précis, si le mandrin n'est pas parfaitement rond ou si son extrémité n'est pas verticale, le système se réinitialise. Les mandrins de mauvaise qualité présentent une rondeur excessive, et chaque rotation provoque des perturbations périodiques dans le système de tension, ce qui entraîne une inclinaison de l'extrémité d'enroulement dès le départ. Avant l'enroulement, vérifiez que l'extrémité du mandrin est bien perpendiculaire à l'axe. Les lots présentant une texture ovale marquée doivent être immédiatement remplacés. Il est également nécessaire de contrôler la pression d'air de la bobineuse. Une pression insuffisante sur l'arbre d'expansion peut provoquer un glissement intermittent du mandrin sur l'arbre. Le capteur de tension interprète cela comme une tension insuffisante et augmente continuellement le couple, ce qui peut finir par déchirer le matériau ou provoquer un mauvais alignement des faces. La pression sur l'arbre d'expansion doit généralement être maintenue entre 0,4 et 0,6 MPa.
Synergie entre les matériaux et l'environnement
La structure « sandwich » de l'adhésif le rend beaucoup plus sensible à la tension que le papier ordinaire. Lors du refendage du composite composé du matériau de surface, de la couche adhésive et du papier support, si la température ambiante est trop basse, l'adhésif durcit, empêchant l'air de s'échapper entre les couches pendant l'enroulement et risquant de provoquer des plis sur la surface du rouleau. À l'inverse, si la température est trop élevée, la couche adhésive devient trop molle ; un enroulement trop serré peut entraîner un débordement, l'adhésif adhérant à la face d'extrémité et formant des points durs. Lors de l'enroulement de la couche suivante, celle-ci risque de se décaler. Une température ambiante contrôlée entre 20 et 25 °C, avec une humidité modérée, est indispensable à un enroulement régulier. La qualité du matériau entrant est primordiale. Si la bobine mère présente des irrégularités d'épaisseur ou des défauts d'enduction importants, même la plus grande précision du système de tension de la refendeuse ne pourra pas les compenser entièrement. Les défauts importants de la bobine mère doivent être éliminés avant utilisation de la machine.
La régularité de l'enroulement ne dépend pas d'un seul paramètre, mais plutôt de l'action coordonnée des rouleaux, de la tension, du mandrin et de l'état du papier tout au long du parcours. Si la face d'extrémité est irrégulière, suivez le parcours du papier depuis l'extrémité d'enroulement : vérifiez d'abord si le rouleau de pression est propre et parallèle, puis si la conicité de la tension est adaptée au papier utilisé, et enfin si le mandrin et la pression d'air sont conformes aux normes. Dans la plupart des cas, le problème est résolu après ces trois étapes.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano