Améliorer l'efficacité de la découpe des machines à découper les étiquettes auto-adhésives est essentiel pour les entreprises de traitement d'étiquettes afin de réduire leurs coûts unitaires et leurs délais de livraison. Cependant, de nombreuses usines tombent dans le piège de la recherche de l'efficacité pure : elles assimilent la vitesse maximale nominale de l'équipement à la production réelle. En réalité, une machine à découper d'une vitesse nominale de 200 m/min n'atteint souvent qu'une vitesse effective de 60 à 70 % de sa valeur nominale lors de la découpe de films de faible largeur. Une véritable amélioration de l'efficacité nécessite d'optimiser le système selon quatre axes : l'équilibre entre vitesse et précision, la stabilité du contrôle de la tension, l'automatisation accrue et une gestion optimisée des outils.

1. Rapidité et précision : le principe de l'efficacité est de « réussir du premier coup ».
Le principal facteur de perte d'efficacité du refendage n'est pas la lenteur de la machine, mais la quantité de rebuts générée par une coupe trop rapide. La vitesse accentue les défauts de précision : plus le temps de séjour du matériau dans la zone de refendage est court, plus la marge de manœuvre pour les fluctuations de tension et la correction est réduite. Un appareil qui fonctionne difficilement à basse vitesse rencontre souvent des problèmes importants, tels que des faces d'extrémité irrégulières, des découpes de papier et des débordements de colle, lorsqu'il atteint des vitesses supérieures à 150 m/min. Les pertes dues aux retouches et aux rebuts dépassent largement la différence de prix de l'équipement lui-même.
Par conséquent, la première étape pour améliorer l'efficacité consiste à établir des critères de précision. Pour les adhésifs papier ordinaires, une précision de ±0,1 mm à ±0,2 mm est suffisante pour la plupart des commandes, la vitesse pouvant donc être privilégiée dans ce cas. Pour les produits à haute valeur ajoutée tels que les films (PE, PP, PET), les étiquettes électroniques et les étiquettes pharmaceutiques, la précision doit être contrôlée à ±0,05 mm, en privilégiant les systèmes d'asservissement. La stabilité de précision ainsi obtenue permet un bobinage net, réduisant considérablement les temps d'arrêt des processus de découpe ou d'impression en aval – un facteur d'efficacité souvent sous-estimé.

2. Contrôle de la tension : Le « cadre invisible » à haute vitesse
L'adhésif est composé de trois couches : le matériau de surface, la couche adhésive et le papier support. Si la tension d'une de ces couches est inégale, le ruban présentera un balancement en serpentin, des extrémités irrégulières ou des fuites de colle après rembobinage. Plus la vitesse est élevée, plus la différence d'inertie due à la variation de diamètre entre la bobine pleine et la bobine vide est importante, ce qui rend le contrôle de la tension exponentiellement plus difficile.
Un contrôle efficace de la tension nécessite un système en boucle fermée. Côté dérouleur, le capteur de tension fournit un retour d'information en temps réel, et l'automate programmable calcule le couple de freinage nécessaire en fonction des variations du diamètre de la bobine, maintenant ainsi les fluctuations de tension dans une plage étroite. Côté enrouleur, un contrôle de tension conique évite l'affaissement dû à une tension trop faible à l'intérieur et trop forte à l'extérieur. Certains modèles haut de gamme permettent en outre une servocommande indépendante des trois axes : déroulement, enroulement et descente, offrant aux opérateurs la possibilité de paramétrer les courbes de tension individuellement en fonction des propriétés des matériaux, au lieu de se fier à un seul ensemble de paramètres génériques. Ce n'est que lorsque la tension n'est plus un facteur limitant que l'équipement peut fonctionner de manière stable et continue à des vitesses plus élevées.
3. Réduction des temps d'arrêt : gains d'efficacité grâce à l'automatisation et à la conception à changement rapide
Le rendement journalier réel de la refendeuse correspond à sa vitesse de fonctionnement multipliée par son temps de fonctionnement effectif. De nombreuses usines possèdent des équipements à haute vitesse nominale, mais le changement des remouleurs, la réception et l'arrêt des machines, ainsi que l'attente du déchargement, consomment une part importante de leur capacité. Un autre axe majeur d'amélioration de l'efficacité consiste à réduire les temps morts.
Lors du changement de commande, le système PLC avec mémoire de paramètres permet aux opérateurs de consulter les recettes de processus enregistrées sur l'écran tactile, sans avoir à réinitialiser individuellement la largeur de refendage, les valeurs de tension ou les longueurs de dosage. La conception à changement rapide de l'arbre d'enroulement est également essentielle : la possibilité de passer rapidement de l'arbre d'expansion à l'arbre coulissant permet à la même machine de traiter aussi bien les commandes importantes de bobines longues que les petits lots aux spécifications multiples pour les commandes courtes. De plus, des fonctions d'automatisation de base, telles que le comptage automatique des mètres, les arrêts à longueur fixe et les arrêts en cas de rupture de stock, bien que paraissant simples, permettent d'économiser des dizaines de minutes de temps de fonctionnement improductif par poste.
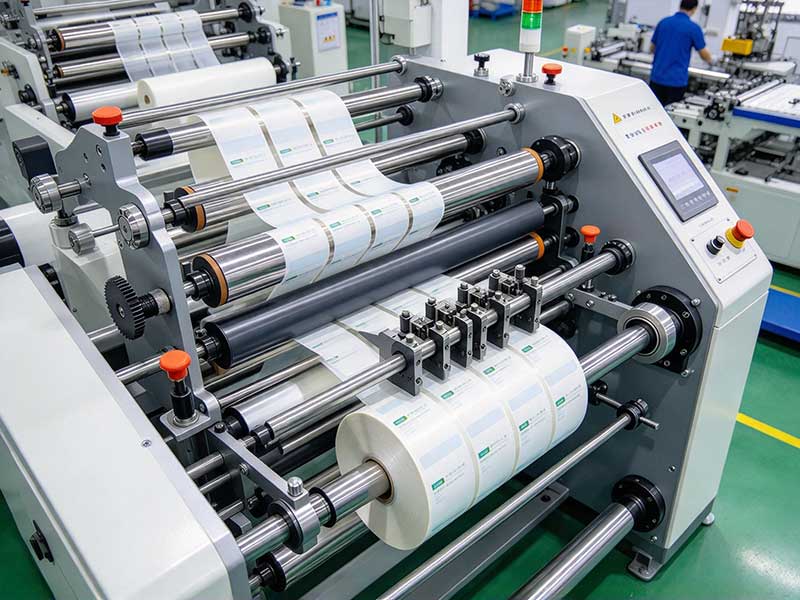
Pour la production en série d'étiquettes standardisées, l'intérêt des équipements intégrés est encore plus évident. Par exemple, certaines machines de découpe et de finition d'étiquettes en continu utilisent une conception à double tête pour un traitement simultané, doublant ainsi le débit par rapport aux modèles à une seule tête. Elles intègrent le laminage, la découpe partielle, l'élimination des déchets et le refendage dans un processus continu, réduisant ainsi la circulation des matériaux et les temps d'attente entre les différentes machines.
4. Gestion des outils : une variable d’efficacité négligée
Lors du refendage à grande vitesse, la couche adhésive de l'adhésif se ramollit sous l'effet de la chaleur de friction, ce qui facilite son adhérence à la lame et la formation d'accumulations de matière. L'accumulation d'adhésif sur la lame augmente la résistance au refendage, les bavures se multiplient et les opérateurs doivent arrêter la machine pour la nettoyer. Ces temps d'arrêt, en apparence anodins, s'accumulent considérablement lors du refendage à grande vitesse.
Pour remédier à ce problème, plusieurs mesures sont possibles : installer un pistolet à air comprimé ou une brosse au niveau du porte-lame afin de nettoyer automatiquement la surface de la lame selon le débitmètre réglé ; pour les adhésifs thermofusibles, un système de refroidissement par air peut être utilisé afin de maintenir la température de la lame en dessous du point de ramollissement de la colle ; lors du choix des outils, les plaquettes en carbure cémenté offrent une résistance à l’usure et une adhérence aux matériaux nettement supérieures à celles des plaquettes en acier rapide traditionnelles, notamment en conditions de refendage à grande vitesse. De plus, en établissant des cycles de changement d’outils basés sur les débitmètres de refendage ou la détection de l’usure des arêtes, le mode passif de « coupe jusqu’à l’apparition d’un problème » permet d’éviter les ralentissements et les rebuts dus à la détérioration des outils.
Conclusion
L'amélioration de l'efficacité des machines de découpe d'étiquettes auto-adhésives est essentiellement un projet systématiquevisant à réduire le temps inefficaceLa vitesse nominale n'est qu'un point de départ ; ce qui détermine réellement le rendement, c'est la capacité de l'équipement à fonctionner en continu avec une précision stable, la réactivité du système de tension aux variations de diamètre de la bobine, la fluidité des transitions entre les commandes et les décharges, ainsi que la maîtrise de l'état des outils. Si vous vous concentrez uniquement sur les paramètres de vitesse et négligez ces conditions essentielles lors de la sélection, une vitesse élevée risque d'amplifier les rebuts et les temps d'arrêt. Pour la plupart des entreprises de traitement d'étiquettes, une machine offrant une précision fiable, une tension stable et une automatisation adaptée à la structure des commandes garantit souvent un meilleur rendement réel qu'une « machine à grande vitesse » aux paramètres attrayants, mais qui présente des compromis à tous les niveaux.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Rembobineuse de refendeuse auto-adhésive






