Une seule machine de refendage peut traiter les trois matériaux, mais seulement si l'on cesse de considérer le terme « film » comme une spécification unique.
La plupart des acheteurs de machines à refendre les films plastiques commencent par une question simple : « Cette machine peut-elle traiter le BOPP, le PE et les films laminés ? » La réponse est oui, souvent. Mais la question la plus importante est de savoir si la machine est configurée pour traiter correctement chaque substrat, sans les problèmes qui se manifestent par des plis, un télescopage, un délaminage ou une dureté irrégulière des rouleaux après trois équipes de production.
Les films BOPP, PE et les films laminés se comportent très différemment à la découpe. Le BOPP est rigide et sensible à l'électricité statique. Le PE s'étire avant la coupe. Les films laminés possèdent une cohésion interne qu'une lame ou un profil d'enroulement mal ajusté peuvent altérer. Une machine dimensionnée pour un échantillon de BOPP peut techniquement accepter un rouleau de PE extensible ou un film laminé PET/PE épais, mais « accepter » le rouleau et produire un rouleau fini commercialisable sont deux choses bien distinctes.
Voici ce qui change concrètement lorsque vous passez d'une famille de substrats à l'autre, et ce qu'il faut spécifier sur votre machine pour éviter des solutions de contournement coûteuses par la suite.
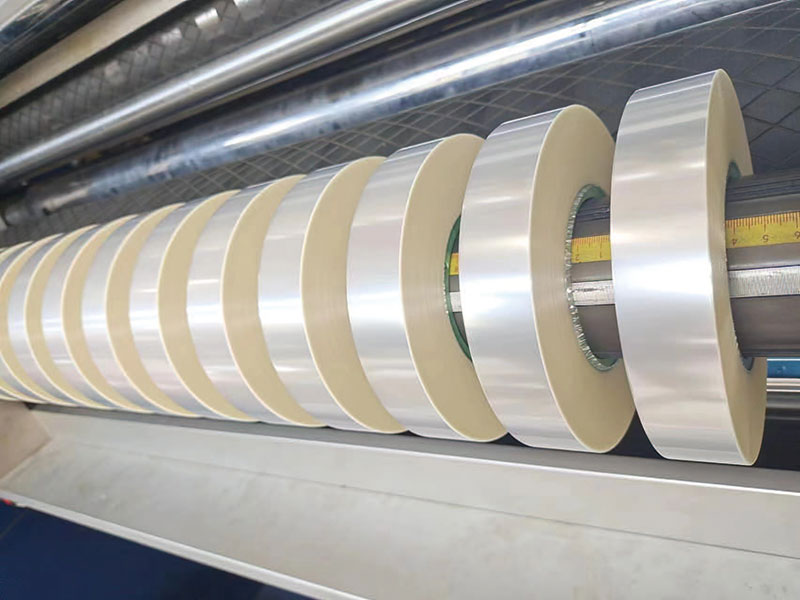
BOPP : Rigide, statique et impitoyable envers un guidage Web médiocre
Le BOPP (polypropylène biorienté) est le matériau de prédilection des emballages souples : emballages de snacks, supports d’étiquettes et films de suremballage. Il est indéformable, transparent et offre une excellente qualité d’impression. Sur une ligne de découpe, ces qualités impliquent des exigences spécifiques.
Du fait de sa rigidité, le BOPP ne se drape pas et n'épouse pas la forme des rouleaux comme le PE. Le guidage de la bande doit être précis ; quelques millimètres de décalage latéral, qu'une bande de PE absorberait, se transforment en pliure marquée ou en bord de coupe irrégulier sur le BOPP. La qualité des bords est plus importante que ce que de nombreux transformateurs imaginent initialement, car la rigidité du BOPP signifie que toute bavure ou poussière générée au niveau de la ligne de coupe peut migrer vers les étapes d'impression ou de lamination suivantes, au lieu d'être piégée dans une couche de film souple.
L'électricité statique est l'autre problème majeur du BOPP. La même résistivité de surface qui fait du BOPP un excellent support d'impression le rend particulièrement sensible à la poussière et aux particules fines à haute vitesse d'impression. L'élimination active de l'électricité statique (barres ionisantes placées avant et après les couteaux de découpe) est indispensable sur le BOPP si l'on souhaite une finition impeccable des bords. Les brosses passives apportent une solution, mais leur efficacité reste insuffisante au-delà de 200 m/min.
Note de configuration pour BOPPPrivilégiez un guide-bande robuste (EPC ou LPC) et un contrôle actif de l'électricité statique. Le découpage au rasoir est souvent suffisant pour les BOPP fins, mais la fraîcheur de la lame est essentielle ; un rasoir émoussé sur du BOPP rigide produit de la poussière et des bords irréguliers au lieu d'une coupe nette.
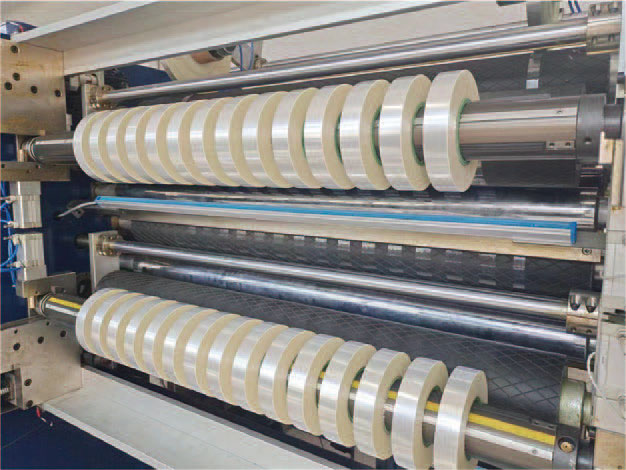
PE : Faible tension, grande patience
Le polyéthylène présente le problème inverse à presque tous les égards. Alors que le BOPP est rigide, le PE est extensible. Alors que le BOPP conserve ses dimensions, le PE s'étire sous tension et tend à reprendre sa forme initiale une fois la tension relâchée — une propriété qui devient un inconvénient lors du refendage et du rebobinage.
La règle d'or du refendage du PE est une tension faible et stable. Une tension de déroulement excessive provoque un rétrécissement : la bande se rétrécit entre le dérouleur et la station de refendage, ce qui fausse la largeur de la fente et crée des bords irréguliers d'un mètre à l'autre. Une tension de rebobinage excessive entraîne un étirement continu de la bobine après le refendage, et lorsque cette tension se relâche, la bobine se déforme ou présente des bords mous et irréguliers.
Le phénomène de télescopage sur les rouleaux de PE est rarement un mystère. Les causes habituelles sont une tension excessive ou instable, un mauvais alignement de la bande, de l'air emprisonné entre les couches et une dureté d'enroulement inadéquate. Une machine dont la plage de tension est étroite et qui est réglée pour le BOPP ou le PET aura des difficultés dans ce cas. Le PE exige la capacité de fonctionner à basse tension (souvent entre 0,5 et 2,0 PLI selon l'épaisseur et les additifs) avec un contrôle de tension dégressive qui diminue la pression au fur et à mesure que le rouleau se forme.
Note de configuration pour PEVérifiez la capacité de tension minimale de la machine, et non seulement sa tension maximale. Un système de retour d'information par rouleau doseur ou capteur de force avec un large rapport de réduction est plus utile ici qu'un entraînement à grande vitesse. Des arbres de glissement différentiels sur le rebobineur peuvent contribuer à compenser les variations d'épaisseur sur la bande, plus fréquentes avec le PE qu'avec le BOPP.
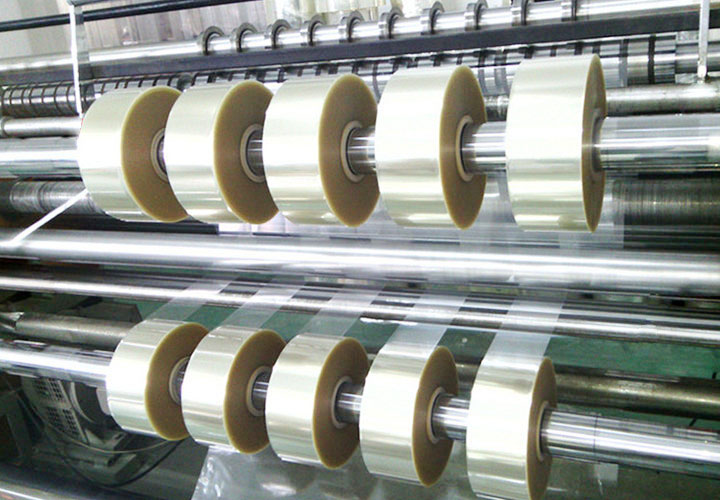
Film laminé : quand le lien est le produit
Les films laminés (PET/PE, BOPP/CPP, structures métallisées, laminés contenant une feuille d'aluminium) sont ceux où les erreurs de refendage sont irrémédiables. La valeur d'un laminé repose entièrement sur l'intégrité de la liaison entre ses couches. Un processus de refendage qui cisaille ces couches à des vitesses différentes, ou qui génère suffisamment de chaleur ou de contraintes mécaniques pour fragiliser l'interface adhésive, produit des rouleaux qui peuvent paraître acceptables à l'extérieur, mais qui se révèlent défectueux sur la ligne de conditionnement du client.
C’est pourquoi le choix de la lame est différent pour les stratifiés. Une simple lame de rasoir traversant une structure multicouche tend à cisailler les couches successivement plutôt que simultanément, ce qui peut provoquer un délaminage au niveau de la ligne de coupe, notamment sur les stratifiés métallisés ou contenant une feuille d’aluminium, où les couches présentent des propriétés mécaniques très différentes. Le cisaillement circulaire, avec une lame supérieure chevauchant une lame inférieure comme des ciseaux, applique une force de cisaillement sur toutes les couches en même temps et constitue généralement le choix le plus sûr pour les stratifiés.
La maîtrise de l'enroulement est tout aussi cruciale. Les laminés peuvent se courber ou se télescoper lorsque leurs couches constitutives réagissent différemment à la tension et à la détente. Si une couche a une mémoire de forme plus importante que l'autre (le PE est réputé pour être un « matériau à mémoire », comme le souligne un fournisseur de films), le rouleau fini peut présenter des ondulations ou des problèmes de suivi quelques jours après le refendage. Une tension d'enroulement stable, de préférence contrôlée par conicité, associée à un rouleau de pose maintenant une pression de pincement constante, protège à la fois le collage et le profil du rouleau.
Note de configuration pour les stratifiésSpécifiez le refendage par cisaillement comme méthode de coupe principale, avec la possibilité d'ajuster précisément le chevauchement des lames. Pour les stratifiés épais ou les structures contenant des feuilles métalliques, envisagez une géométrie de lame prenant en compte l'abrasion des couches métallisées ; les lames en acier standard s'usent plus rapidement sur ces matériaux. Le contrôle de la tension de rembobinage doit permettre un profil conique adapté à la rigidité du stratifié, et non une courbe de tension plate héritée d'une formulation BOPP.
La vraie question : une machine ou deux ?
Pour la plupart des transformateurs, la solution pratique consiste à utiliser une seule refendeuse bien spécifiée pour traiter le BOPP, le PE et les stratifiés courants, à condition que la machine ait été achetée avec la liste complète des matériaux compatibles, et non pas un simple échantillon. Les spécifications doivent inclure l'épaisseur minimale et maximale de chaque substrat, la présence ou non de métallisation ou de revêtement, ainsi que les diamètres de rouleaux finis et les largeurs de refente attendus.
Il est impossible d'acheter une machine configurée pour un seul substrat et de s'attendre à ce qu'elle traite les autres avec la même qualité et la même vitesse sans réglage. La plage de tension optimale pour le BOPP étirera le PE. La lame de rasoir qui découpe proprement le PE fin décollera un laminé de feuille. Le contrôle statique adéquat pour le PE à basse vitesse laissera le BOPP couvert de poussière.
Demandez à votre fournisseur de vous faire une démonstration de la machine avec vos matériaux habituels, et non avec un échantillon générique. Une refendeuse capable de produire un rouleau net et sans déformation à partir de chacun de vos supports, aux vitesses requises, est une refendeuse conçue spécifiquement pour ces supports. Toute autre machine acceptera le film, mais risque de ne pas produire le rouleau souhaité.
Prêt à vérifier votre gamme de matériaux par rapport aux spécifications d'une machineEnvoyez-nous votre liste de substrats (épaisseurs, structures et exigences relatives aux rouleaux finis) et nous vous confirmerons la configuration de tension, de coupe et d'enroulement qui couvre ces trois aspects sans compromis.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Machine de refendage de ruban
 Découpeuse de bande
 Machine de refendage à grande vitesse
 Machine de découpe de rubans à codes-barres
 Découpeuse adhésive simple face
 Découpeuse adhésive double face
 Découpeuse de film de capacité
 Coupe-rouleau automatique de film






