Le découpage de films est une étape clé du traitement des bobines, et sa précision détermine directement le rendement des produits dérivés et l'utilisation des matériaux. Des films optiques des écrans de smartphones aux séparateurs des batteries, des écarts de largeur de l'ordre du micron ou des bavures peuvent se traduire, lors des étapes suivantes, par des ruptures de film, des erreurs d'alignement, voire des risques de court-circuit dans la batterie. Longtemps considérée comme un indicateur de la qualité d'assemblage mécanique, la précision du découpage a évolué avec la généralisation du découpage à grande vitesse et des films ultra-minces : elle ne résulte pas d'une simple étape, mais de l'interaction dynamique entre la tension, la correction des écarts, l'état de l'outil et les caractéristiques du matériau entrant. Cet article s'attache à analyser les mécanismes de ces facteurs et à décrire la démarche technique permettant de passer d'un contrôle empirique à une évolution en boucle fermée basée sur les données.
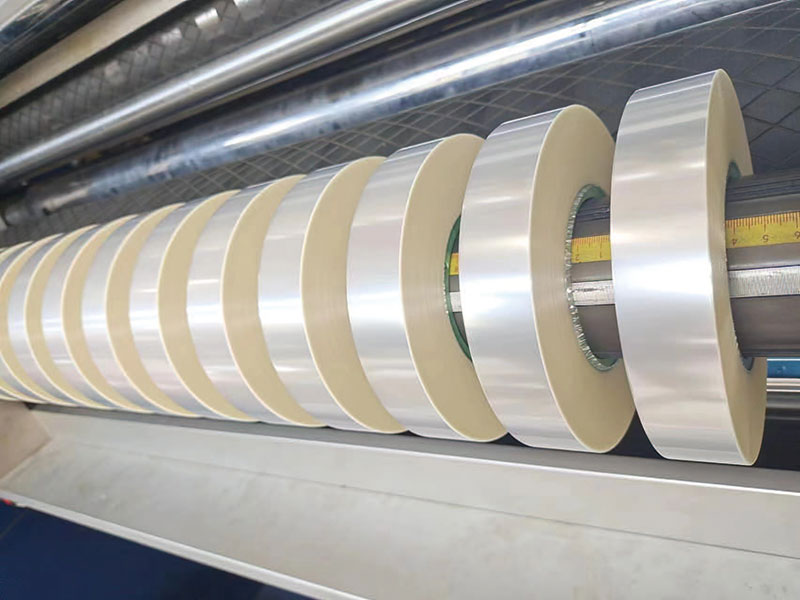
Contrôle de la tension : la contrainte sous-jacente de précision
Lors du refendage, la tension joue un double rôle. Elle assure le maintien de l'outil, assurant ainsi la stabilité du bord coupé au moment du cisaillement, et influe directement sur la stabilité latérale du film entre les rouleaux de guidage. Une tension insuffisante entraîne un relâchement de la largeur du film, et même de légères perturbations du flux d'air ou un faux-rond des rouleaux de guidage peuvent provoquer une déviation sinueuse. À l'inverse, une tension excessive induit une déformation du film mince, provoquant un retour à la largeur de refendage initiale après enroulement et des écarts dimensionnels invisibles. De plus, le diamètre augmentant continuellement pendant l'enroulement, le maintien d'une tension constante exige une diminution concomitante du couple de freinage. Un retard dans la régulation de la conicité engendre des contraintes inégales entre les couches internes tendues et les couches externes relâchées, ce qui nuit à l'uniformité de la face d'extrémité.
La régulation de tension PID traditionnelle repose sur une logique réactive d'« ajustement après l'apparition d'un écart », avec un temps de réponse inhérent lors du découpage à grande vitesse. L'évolution technologique actuelle vise à créer une boucle fermée utilisant des servomoteurs associés à des capteurs de tension, intégrant les rapports de tension des sections de déroulement et d'enroulement dans un modèle unifié, ce qui permet de passer d'une « correction passive » à une « prédiction active ». Pour les matériaux sensibles à la tension, tels que les films de condensateurs et les films optiques, même si les fluctuations de tension sont maîtrisées dans la plage de ±1 %, elles suffisent à affecter la qualité microscopique de la surface de découpe finale.
Système de correction : La bataille entre les millisecondes et la déviation des couches minces
La déviation latérale du film lors de son déplacement à grande vitesse est la principale cause d'écart de largeur de coupe. Plusieurs facteurs peuvent expliquer cet écart : défauts de parallélisme des rouleaux de guidage, tension irrégulière de la bobine mère d'entrée, et même l'effet cumulatif des tolérances d'épaisseur du film lui-même. Tous ces éléments entraînent une déviation de la largeur du film par rapport à la trajectoire définie avant son entrée dans la lame. Le système de correction a pour rôle de boucler la boucle « détection – calcul – exécution » en quelques millisecondes.
La précision de la couche de perception détermine directement la limite supérieure de correction. Les capteurs de bord optoélectroniques ou ultrasoniques traditionnels sont sensibles à la transparence, à la couleur et à la réflectance de surface du film. L'introduction de capteurs de bord par tomographie de cohérence optique (OCT) permet, aussi bien avec des films optiques très transparents qu'avec des films conducteurs foncés, d'obtenir une localisation des bords à l'échelle submicronique. Au niveau de l'exécution, le temps de réponse de la correction servo-électrique en conditions de haute vitesse (> 100 m/min) a été réduit à moins de 10 ms. Associée à des modèles PID flous et de prédiction de la position des bords, une correction avancée des décalages progressifs dus à la ductilité du matériau peut être appliquée. Il est important de noter que la correction et la tension ne sont pas des systèmes indépendants : lorsque la correction modifie la position latérale de la largeur du film, la répartition de la tension de part et d'autre est modifiée en conséquence. La stratégie synergique idéale consiste à ajuster finement la pression du galet tendeur correspondant lors du déclenchement de la correction, afin d'obtenir une correction composite plutôt que de laisser les deux systèmes fonctionner indépendamment.
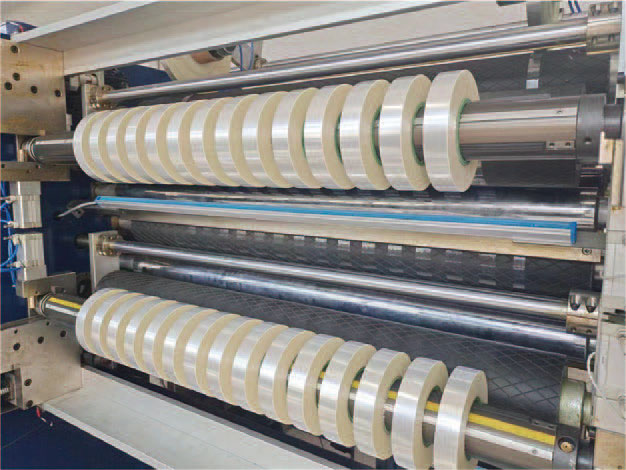
Outils et arbres d'outils : sources négligées d'erreurs à l'échelle du micron
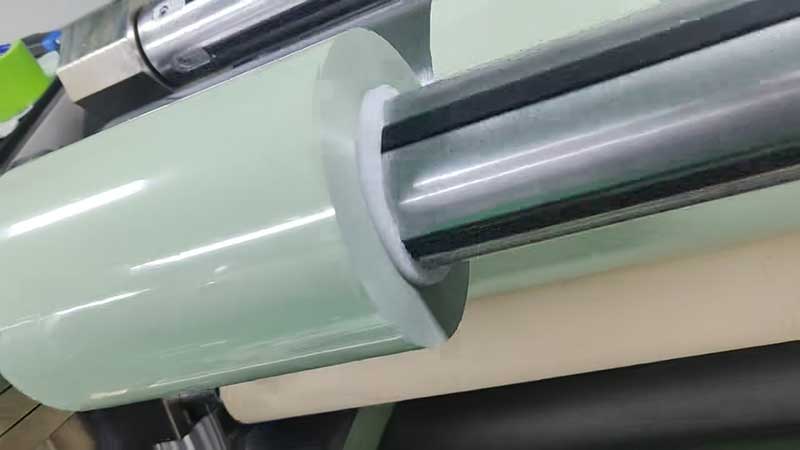
La largeur de refendage de référence est définie par l'écartement des outils, mais cette valeur ne correspond pas à la position réelle du point de coupe. Le déplacement axial de la tige porte-outil, la déviation de rotation de la lame et une légère usure de la pointe de l'outil lors d'une utilisation prolongée décalent continuellement la ligne de coupe réelle. Des études ont montré qu'un déplacement axial de la lame de refendage est souvent présent au début du refendage. Si les opérateurs se fient uniquement à la largeur du produit fini pour corriger l'outil, ils sont sujets à des corrections répétées et à une instabilité constante. Dans les applications de haute précision, l'utilisation d'un comparateur gradué pour mesurer le déplacement latéral de la tige porte-outil pendant la rotation et la mise en charge est une méthode efficace pour évaluer la précision réelle du système d'outillage.
Les caractéristiques vibratoires de l'entraînement de l'arbre porte-lame sont tout aussi importantes. Les vibrations périodiques d'engrènement de la transmission par engrenages sont transmises à la pointe de l'outil sous forme de micro-oscillations à haute fréquence, laissant des marques à peine perceptibles sur le film ultra-mince. Ces marques constituent un risque latent de rupture lors des opérations ultérieures. L'entraînement direct de l'arbre porte-outil par moteur linéaire élimine cette source de vibrations à la source, réduisant ainsi la hauteur de bavure sur le bord de coupe d'une moyenne de 0,12 mm pour les équipements de la génération précédente à moins de 0,03 mm. De plus, le jeu de l'outil doit correspondre à l'épaisseur du matériau, généralement entre 2 % et 10 % de cette épaisseur. Un jeu trop important entraîne des déchirures et la formation de bavures sur le bord de coupe ; un jeu trop faible provoque une usure prématurée du bord.
Caractéristiques des matières premières et adéquation des procédés : une variable sous-estimée
La précision du refendage ne dépend pas uniquement de la machine à refendre. L'épaisseur du rouleau maître, la régularité de l'enroulement et même les fluctuations du coefficient de frottement de surface d'un lot à l'autre entraînent des écarts de précision observables lors du refendage. Si l'épaisseur longitudinale du film entrant est irrégulière, son allongement sous tension constante variera en conséquence, provoquant des fluctuations périodiques de la largeur du sous-rouleau refendé. De même, en présence de renflements ou de creux localisés sur la face d'extrémité du rouleau maître, la position latérale du film lors du déroulement subira des oscillations de basse fréquence, dépassant la plage de compensation efficace du système de correction.
L'adéquation des paramètres de processus est tout aussi cruciale. Augmenter la vitesse de refendage intensifie les fluctuations de tension et complique la correction, mais une vitesse trop faible n'est pas toujours préférable : une vitesse linéaire excessivement basse entraîne un manque de rigidité du film lors du cisaillement au niveau du bord de coupe. Pour différents matériaux, les plages de vitesse et les réglages de tension appropriés doivent être déterminés par des essais de processus, plutôt que d'utiliser les mêmes paramètres. Les usines expérimentées associent la courbe d'épaisseur de la bobine mère au modèle de tension de la refendeuse, précompensant ainsi les fluctuations d'épaisseur connues lors du déroulement et déplaçant le contrôle qualité en amont du processus de refendage.
De la précision d'une machine individuelle à la précision du système
L'interaction de ces facteurs explique pourquoi l'amélioration de la précision d'usinage d'une seule pièce ne permet souvent pas d'obtenir des améliorations proportionnelles de la précision de refendage. Sur une machine à découper dont le faux-rond de l'arbre est contrôlé au micron près, si le système de tension réagit lentement, la qualité de la coupe reste instable. Quelle que soit la résolution du capteur de correction, si la répartition de la tension dans la bobine principale d'entrée est intrinsèquement désordonnée, des écarts se produiront de manière répétée.
La feuille de route technique des équipements de pointe actuels met en avant une architecture intégrée en boucle fermée « perception – décision – exécution » : des capteurs distribués collectent en temps réel la tension, les vibrations, la position des bords et l’état des outils ; des modèles d’apprentissage automatique prédisent les tendances de dérive des paramètres à partir de données historiques ; des servomoteurs effectuent un réglage fin en quelques millisecondes. Les données d’un fabricant de membranes photovoltaïques pour feuilles arrière montrent qu’après l’adoption de cette architecture, le taux de rebut a chuté de 1,8 % à moins de 0,7 %, et l’analyse rétrospective des données a révélé le schéma de fluctuation de qualité implicite du rouleau principal entrant. Ce cas est significatif car la limite supérieure de la précision de refendage passe de la limite physique de la précision mécanique à la limite algorithmique de la boucle de données fermée.
Pour les entreprises de traitement de films, l'analyse des facteurs influençant la précision du refendage se résume en définitive à des points de contrôle opérationnels. La bande passante de réponse du système de tension, l'adaptabilité environnementale du capteur de correction, le spectre de vibrations généré par l'arbre de la lame et la répartition de l'épaisseur et de la tension du rouleau principal entrant constituent les quatre points clés d'un contrôle précis. Le moindre défaut à n'importe quel niveau peut se traduire par des écarts de largeur visibles ou des défauts de bord lors d'un fonctionnement à haute vitesse. Intégrer ces éléments clés dans un système unifié de gestion des paramètres et s'appuyer sur les données plutôt que sur l'expérience pour les décisions de mise en service est peut-être la seule façon de faire passer la précision du refendage d'un niveau « qualifié » à un niveau « contrôlable ».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

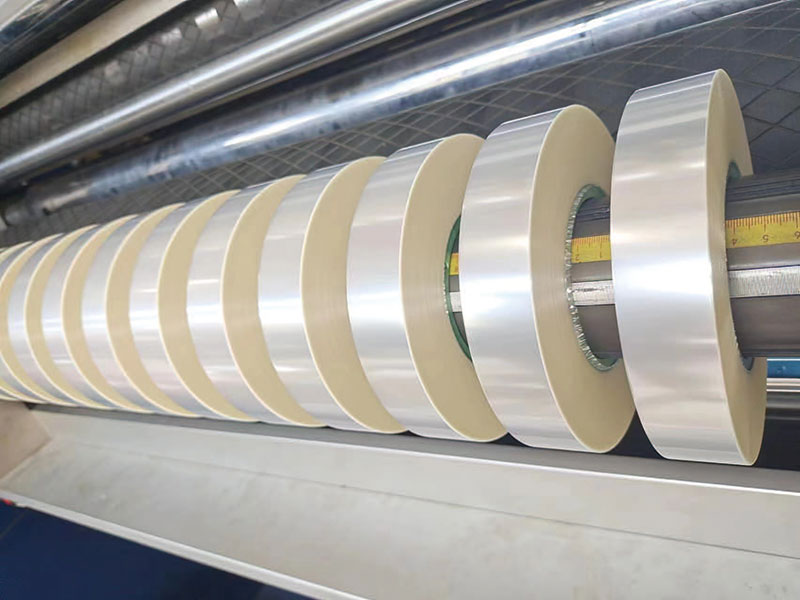 Machine de découpe de film
 Machine de refendage de ruban
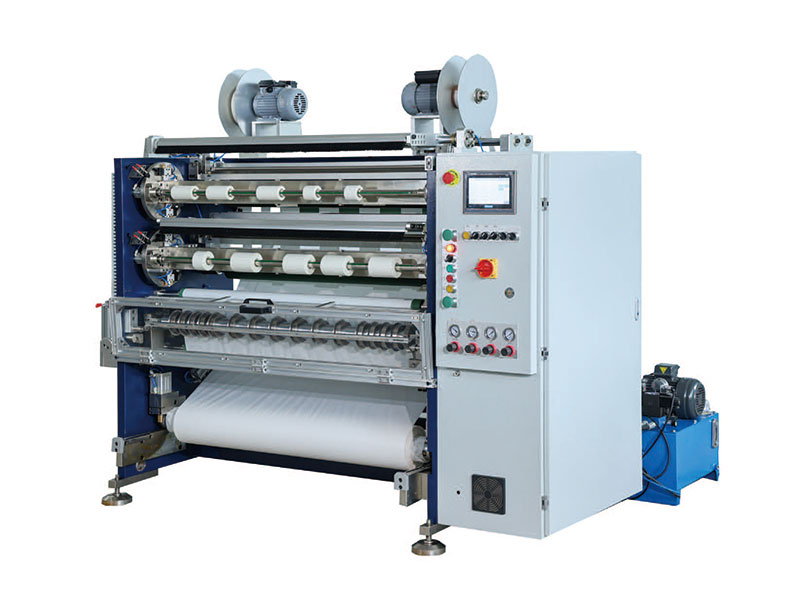 Découpeuse de bande
 Machine de découpe de rubans à codes-barres
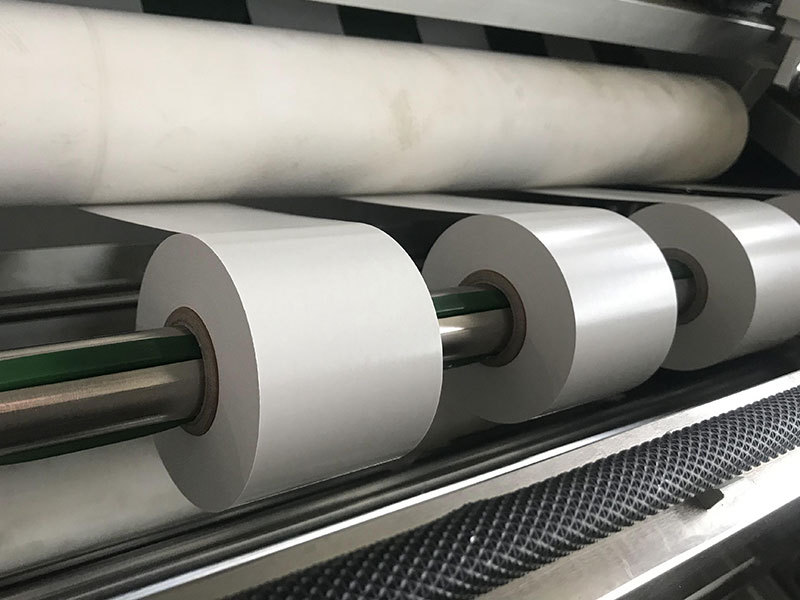 Découpeuse adhésive simple face
 Découpeuse adhésive double face
 Découpeuse de film de capacité
 Coupe-rouleau automatique de film






