Choisir une machine à refendre les films ne consiste pas essentiellement à opter pour l'équipement le plus performant, mais à trouver une machine adaptée à vos matériaux et à votre rythme de production. De nombreuses usines ont constaté que leur taux d'utilisation avoisine les 40 % après l'acquisition de modèles à grande vitesse, et que le retour sur investissement passe d'un an à trois ans. Le problème survient souvent lorsqu'on dissocie le choix du modèle selon les matériaux et la capacité de production : les matériaux déterminent les performances de l'équipement, tandis que la capacité détermine sa faisabilité ; les deux doivent être considérés conjointement.
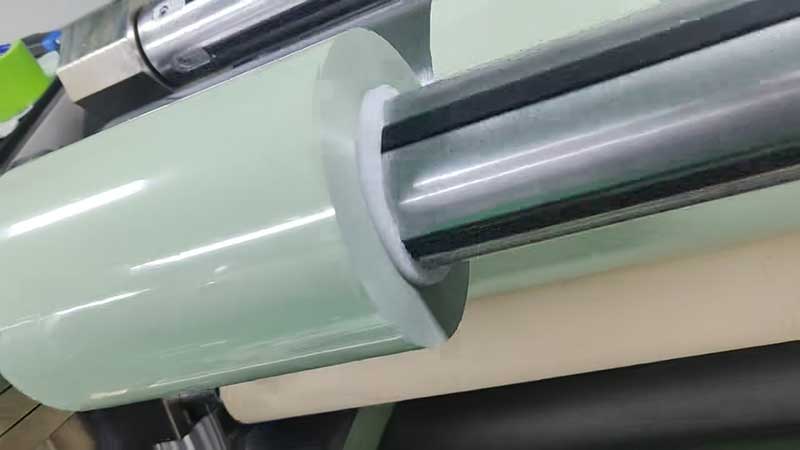
1. Il faut d'abord comprendre le « tempérament » des matériaux, puis discuter de la configuration de l'équipement.
Les propriétés physiques des différents films varient considérablement ; pour une même machine, la tension, la vitesse et l'angle d'outil requis pour le refendage du BOPP et du PE sont presque entièrement différents.
Film BOPP : sensible à l’étirement, de préférence à faible tension plutôt qu’à forte tensionLe BOPP présente une bonne rigidité, mais est sensible à la déformation par traction. Il est recommandé de contrôler la tension lors du refendage entre 8 et 12 N, à une vitesse n'excédant pas 150 m/min, et d'exercer une légère pression sur l'outil afin d'éviter l'apparition de stries longitudinales et de défauts de stratification. Si l'atelier traite une part importante de commandes de BOPP, il est préférable de privilégier la précision du contrôle de la tension minimale de l'équipement plutôt que sa vitesse maximale nominale.
Film PET : résiste aux vitesses élevées mais craint l’électricité statique et la rupture du film.Le PET présente une résistance élevée et une bonne tenue à la température, supportant des vitesses de découpe de 120 à 300 m/min. La difficulté réside principalement dans le PET ultra-mince (3 à 12 µm), où un contrôle insuffisant de la résistance à la coupe entraîne facilement la rupture du film. Il est alors nécessaire d'utiliser des lames à paliers flottants pour maintenir les fluctuations de tension à ±0,5 N. Si le PET est utilisé pour la fabrication de films optiques ou de séparateurs pour batteries au lithium, il convient également de vérifier que l'équipement est adapté aux environnements exempts de poussière et qu'il est doté de dispositifs antistatiques.
Film PE : souple et adhésif, avec une tension d'enroulement plus élevée en haut et plus faible en bas.Le polyéthylène (PE) est souple et très ductile ; la tension d'enroulement doit donc être de 5 à 10 % supérieure à la tension d'enroulement de référence. De plus, une tension dégressive doit être appliquée : la tension diminue progressivement avec l'augmentation du diamètre de la bobine, sous peine de comprimer et de déformer la couche interne. Le refendage du PE exige une grande indépendance de l'arbre d'enroulement, et la configuration à arbre coulissant est quasiment indispensable ; sans cela, la tension de chaque rouleau ne peut être ajustée indépendamment lors du refendage de bandes étroites, ce qui compromet l'uniformité des faces d'extrémité.
Si l'atelier doit alterner entre plusieurs matériaux tout au long de l'année, il n'est pas nécessaire d'attendre d'une machine qu'elle soit « extrêmement performante en toutes circonstances », mais elle doit être équipée d'un système intelligent de contrôle de tension (avec un ensemble de paramètres de traitement des matériaux préenregistrés) et d'un porte-outil modulaire à changement rapide. Les temps de changement d'outil ont été réduits de quatre heures à moins de quinze minutes, et pour les applications multivariétales en petites séries, ce gain dépasse largement les vitesses de pointe de 100 m/min.
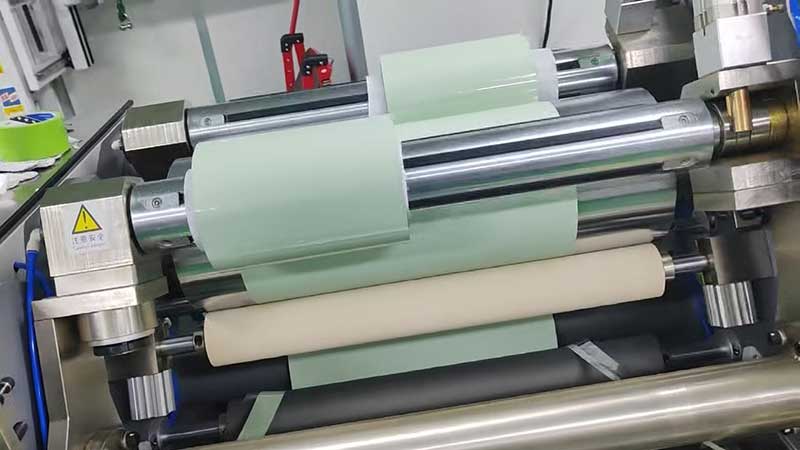
2. Adéquation des capacités : Ne vous concentrez pas sur la vitesse nominale, mais sur le débit effectif.
Les valeurs de 300 m/min et 500 m/min indiquées sur la plaque signalétique de la refendeuse correspondent aux limites, et non à vos valeurs de production. La capacité réelle doit être calculée en tenant compte des heures de travail effectives et des taux d'utilisation.
L'expérience du secteur montre que le taux d'utilisation global lors du refendage se situe généralement entre 55 % et 70 %, le rebobinage, la pénétration du film, l'évacuation des déchets et le réglage des outils étant des opérations chronophages. Avec 3 à 5 changements de modèle par jour, chaque session durant de 10 à 30 minutes, le temps de production effectif peut être encore réduit à 60 %-75 %. Ainsi, une machine donnée pour une vitesse de 400 m/min peut avoir une vitesse effective continue comprise entre 240 et 280 m/min.
Une approche plus pragmatique consiste à analyser les commandes de pointe à rebours : extraire les commandes des 12 derniers mois et identifier le pic mensuel ainsi que la répartition des spécifications. Si les cinq spécifications les plus demandées représentent plus de 70 % du total, l’avantage de capacité des modèles entièrement automatiques à grande vitesse est pleinement exploité. En revanche, si les spécifications sont dispersées et que les petites commandes sont nombreuses, la flexibilité des modèles semi-automatiques peut s’avérer plus avantageuse que la vitesse des modèles entièrement automatiques. Il est recommandé de prévoir une capacité de production équivalente à 1,2 fois le pic attendu pour les 12 mois suivants, afin de permettre la reprise des échantillons et d’éviter les fluctuations de tension et la perte de précision de l’enroulement dues au fonctionnement à pleine charge.
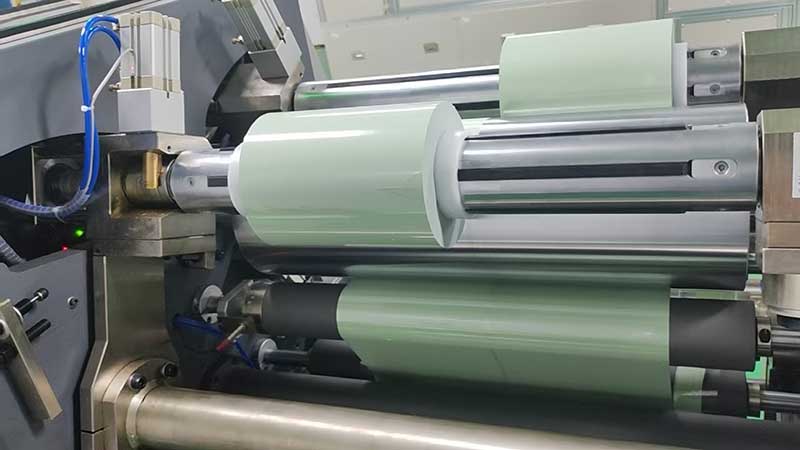
3. Approche de sélection basée sur la correspondance de scénarios
Scénario 1 : Matériau unique, lot important, peu de spécificationsPar exemple, une entreprise spécialisée dans les films d'emballage BOPP, avec une capacité de production journalière de plus de 8 tonnes, privilégie le diamètre de déroulage et le nombre de stations d'enroulement. Un diamètre d'enroulement ≥ 1 000 mm est nécessaire pour permettre un rebobinage peu fréquent à haute vitesse ; l'enroulement à deux stations réduit les temps d'arrêt liés au déroulage. Il est conseillé de choisir une vitesse de 500 m/min avec une marge de sécurité, tout en veillant à ce que le système de tension maintienne les fluctuations à ± 0,5 N à haute vitesse ; dans le cas contraire, plus la vitesse est élevée, plus le taux de défauts est important.
Scénario 2 : Production mixte multi-matériaux, lots de taille moyenne, modifications fréquentes des spécificationsC’est la réalité pour la plupart des usines d’emballage souple et de revêtement. Le critère de sélection des mandrins est passé de la « vitesse » à l’efficacité des changements d’outillage et à la gestion de la tension. Le modèle entièrement automatique à servocommande utilise une bibliothèque d’empreintes digitales des matériaux, permettant de prérégler les paramètres de tension, de vitesse et de pression de l’outil, et de réduire le temps de changement d’outil de quatre heures à quinze minutes. L’arbre coulissant est indispensable ; pour les bandes étroites avec des largeurs de refente minimales de 30 mm, chaque rouleau doit coulisser indépendamment afin de garantir une tension uniforme entre les couches intérieure et extérieure. Il n’est pas nécessaire d’augmenter la vitesse ; un débit efficace de 150 à 250 m/min est suffisant pour les commandes de moyennes séries.
Scénario 3 : Films ultra-minces, films spéciaux, produits à haute valeur ajoutée.Par exemple, les films PET de 3 à 12 µm, les séparateurs pour batteries au lithium et les films optiques. Ces applications imposent des exigences extrêmement strictes en matière de contrôle de la rupture du film et de propreté. Pour le refendage, il convient de privilégier les outils à paliers flottants ou le cisaillement par découpe circulaire de haute précision, avec une précision de correction de ±0,1 mm. Le dispositif d'élimination de l'électricité statique est de série. La vitesse n'est pas le principal obstacle : la perte d'une seule rupture de film à haute vitesse pour les films ultra-minces peut anéantir une demi-journée de production à haute vitesse. Lors du choix des modèles, il est essentiel de demander aux fournisseurs d'utiliser vos matériaux comme échantillons, d'observer le taux de rupture des films minces et la qualité de la face d'enroulement, plutôt que de se fier uniquement au tableau des paramètres.
Scénario 4 : Petites séries, prototypage, commandes personnaliséesSi le volume de commandes mensuel dépasse vingt spécifications et que le volume de chaque spécification est faible, la cadence élevée d'une ligne entièrement automatisée sera rapidement saturée par les changements fréquents de modèles. La flexibilité des changements de spécifications et les seuils d'investissement plus bas des modèles semi-automatiques en font un choix judicieux. Les modèles manuels ou semi-automatiques fonctionnent généralement à des vitesses de 10 à 150 m/min, nécessitent 1 à 2 personnes par poste et requièrent beaucoup moins d'espace, notamment pour les équipements auxiliaires, que les lignes entièrement automatisées. Investir les économies réalisées dans des systèmes de changement d'outillage rapide et dans la formation des opérateurs permet d'améliorer directement la productivité.
4. Deux contraintes majeures facilement négligées
Indépendance de la bobine.De nombreuses listes de critères de sélection mentionnent uniquement le « nombre de bobines » sans aborder la « qualité du bobinage ». Lors du refendage de bandes étroites, le bobinage traditionnel à arbre complet ne permet pas d'ajuster indépendamment la tension de chaque bobine ; les couches extérieures étant généralement tendues et les couches intérieures lâches. Le bobinage à arbre coulissant ou le bobinage servo indépendant sont essentiels pour obtenir une coupe nette ; plus la largeur de refendage est faible, plus ce point est crucial.
Choisir l'outil adapté au matériauLe cisaillement à lame circulaire convient aux films épais de plus de 20 µm, tandis que le cisaillement à lame de rasoir est adapté aux films ultra-minces et aux films coulés. Les films souples en PE utilisent des lames rondes à faible angle pour réduire les bavures, tandis que les films rigides en PET nécessitent une attention particulière au matériau et à la durée de vie de l'outil. Si le fournisseur se contente de mentionner la « lame ronde standard » sans se renseigner sur l'épaisseur et la dureté de vos matériaux, il est fort probable qu'il ne prenne pas la qualité de votre travail au sérieux.
La dernière étape du choix du modèle consiste à apporter votre bobine mère chez le fournisseur ou à la tester sur la machine d'essai. Vérifiez la netteté de la face d'enroulement après le refendage, l'absence de rayures ou de plis sur la surface du film et l'alignement des bandes étroites ; cette vérification est plus efficace que la consultation d'un tableau de paramètres. Une machine à vitesse moyenne, adaptée aux matériaux, est souvent plus performante qu'une machine à grande vitesse dont les performances se dégradent avec le temps.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Machine de découpe de film
 Machine de refendage de ruban
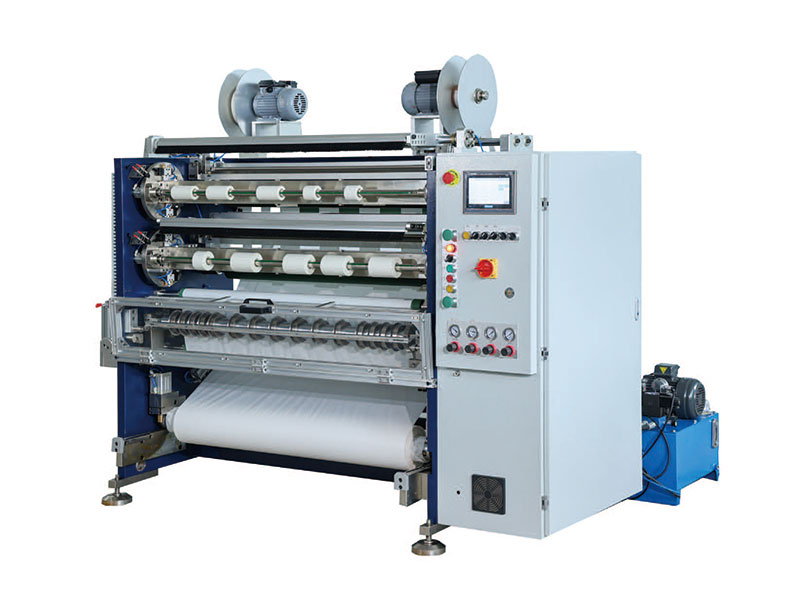 Découpeuse de bande
 Machine de découpe de rubans à codes-barres
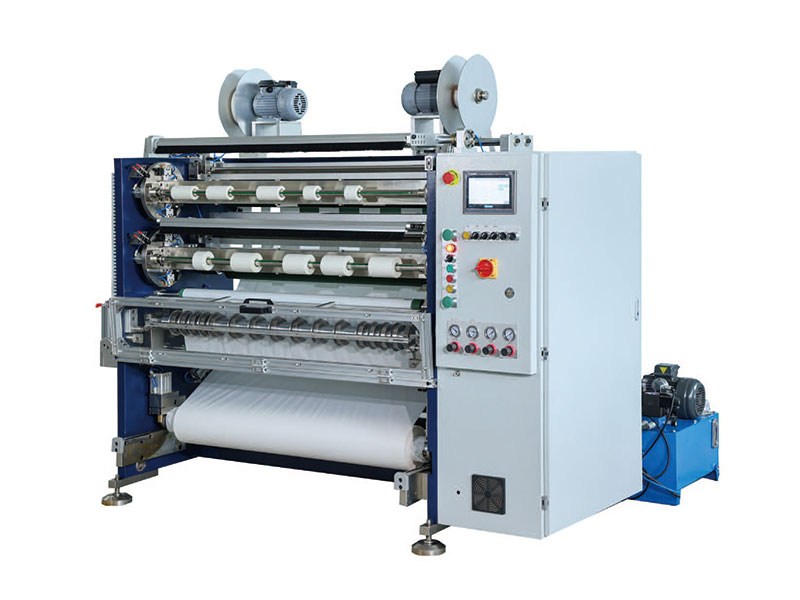 Découpeuse adhésive simple face
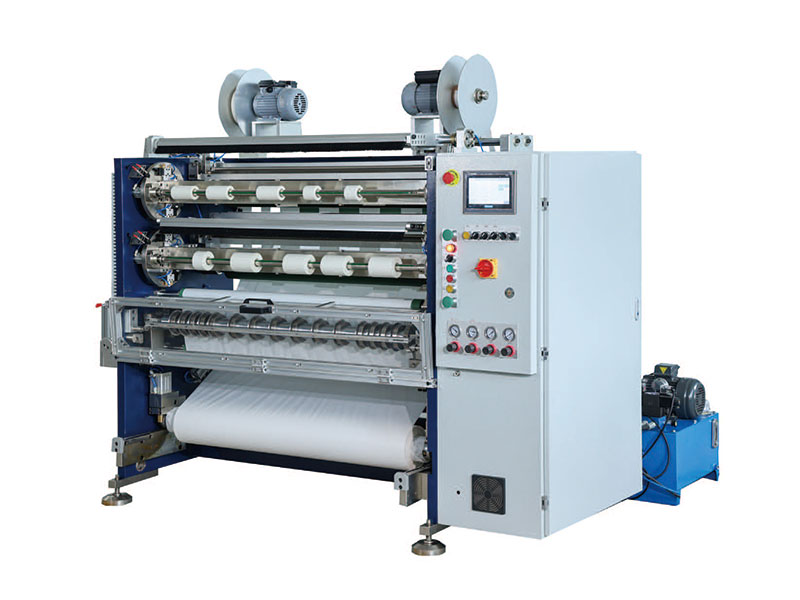 Découpeuse adhésive double face
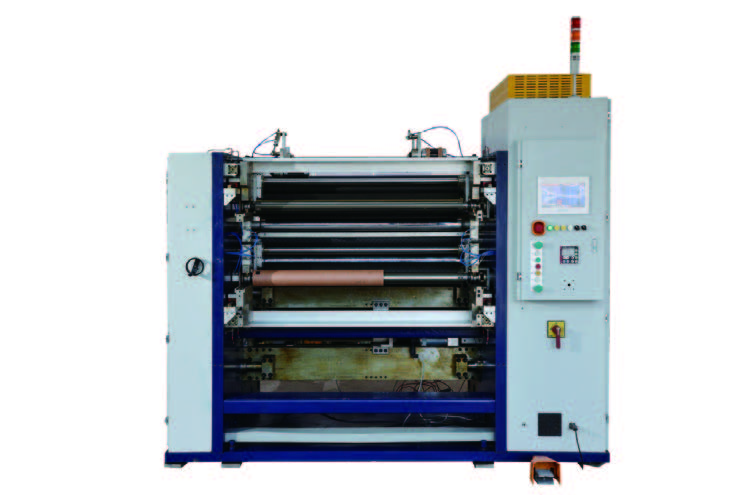 Découpeuse de film de capacité
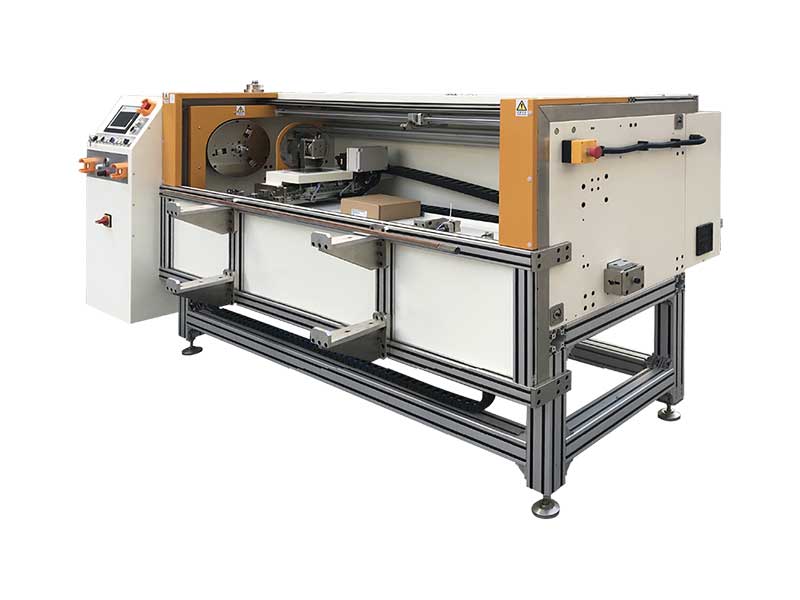 Coupe-rouleau automatique de film






