Le découpage du film solaire est une étape clé du processus de production, déterminant le rendement des produits finis. Une bobine mère large est découpée longitudinalement en plusieurs bobines étroites, le film restant en mouvement constant tout au long du processus. Le contrôle de la tension vise à maintenir la force de traction exercée sur le film dans une plage optimale lors des trois phases de déroulement, d'enroulement et de traction. Une tension excessive amincit la membrane et déchire les bords ; une tension trop faible entraîne un relâchement de la spirale, un mouvement irrégulier et des plis. Le film solaire est une structure composite multicouche, composée de différentes couches fonctionnelles présentant des modules d'élasticité et des allongements variables, ce qui le rend beaucoup plus sensible aux variations de tension que les films d'emballage classiques. Comprendre le principe du contrôle de la tension revient donc à appréhender la nature sensible des matériaux lors d'un fonctionnement à grande vitesse.
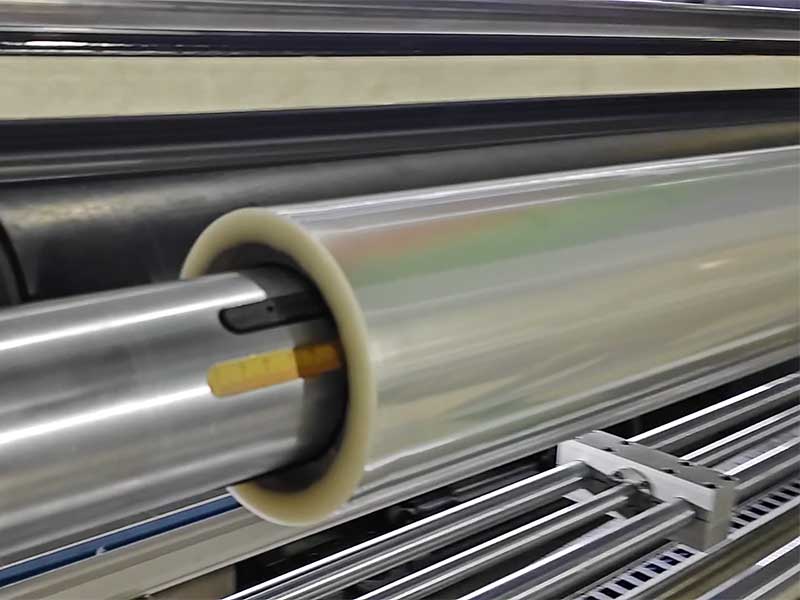
1. Le prix de la perte de contrôle de la tension : pourquoi les films solaires sont-ils particulièrement « délicats » ?
La structure typique d'un film solaire comprend une couche de blocage des UV, une couche d'isolation thermique, une couche antidéflagrante et une couche adhésive de fixation. Cependant, la thermoplasticité et la réponse mécanique de chaque matériau de couche varient. Lorsque la tension de découpe fluctue, le premier problème qui apparaît est la précision dimensionnelle : une tension trop élevée provoque un léger étirement du film lors du déroulement, puis une relaxation progressive des contraintes après enroulement, ce qui entraîne une largeur réelle du produit fini inférieure à la valeur définie ; une tension trop faible, en revanche, rend la surface du film lâche et sollicite fréquemment le système de correction latérale, ce qui engendre des faces d'extrémité irrégulières.
Des dommages plus invisibles se produisent à l'échelle microscopique. La surface des membranes solaires présente souvent des revêtements nanométriques ou des microstructures fonctionnelles ; une tension excessive peut perturber ces agencements précis et affecter les performances optiques. Une contrainte inégale entre les couches peut entraîner le délaminage de la structure composite. De plus, si la tension reste constante pendant l'enroulement, à mesure que le diamètre du rouleau augmente, la couche extérieure exerce une compression continue sur la couche intérieure, et la pression radiale sur cette dernière peut dépasser sa limite d'élasticité, créant ainsi des défauts de surface de type « bord ondulé » ou « télescope ». Ces défauts peuvent être invisibles à l'œil nu lors du découpage, mais se révéler sous forme de bulles, de soulèvements de bord ou de plis lors des applications de film ultérieures.
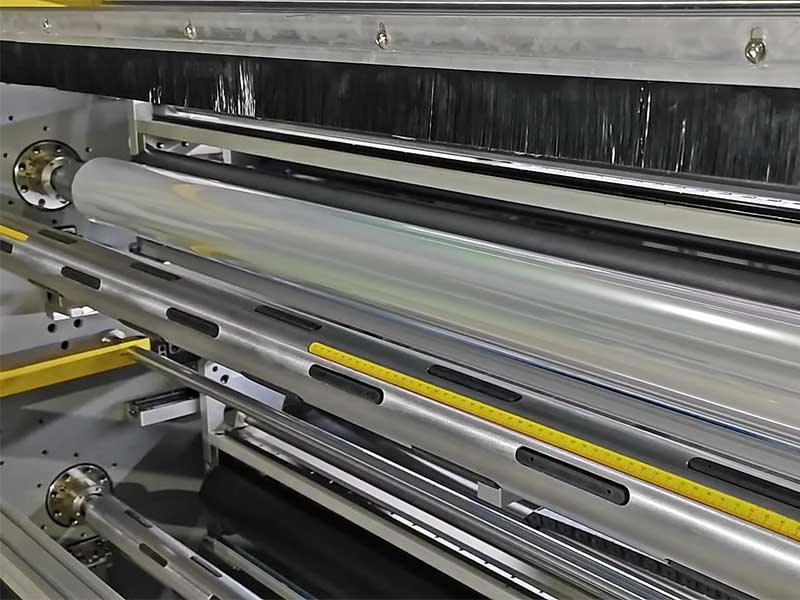
2. Boucle de base du contrôle en boucle fermée : réponse en millisecondes de la détection à l’exécution
Le système de contrôle de tension des machines modernes de découpe de membranes solaires est une architecture de rétroaction en boucle fermée typique, composée de trois étapes : détection, calcul et exécution, avec des temps de cycle mesurés en millisecondes.
L'élément central du processus d'inspection est le capteur de tension. Les modèles courants comprennent les rouleaux de détection de tension (capteurs de force) et les capteurs de déplacement à rouleau flottant. Les rouleaux de tension sont montés en série le long du trajet du film. Lorsque le film passe sur la surface du rouleau, la pression exercée est convertie par les capteurs en signaux électriques, reflétant en temps réel le niveau de tension dans cette section. Le rouleau flottant détecte les variations de tension par déplacement physique : lorsque la tension augmente, le rouleau est tiré latéralement ; lorsqu'elle diminue, le vérin ou le ressort le repousse. Ce déplacement est converti en signaux électriques par des potentiomètres ou des codeurs, représentant indirectement la tension. Certains équipements haut de gamme intègrent également des codeurs à l'extrémité de l'arbre de rebobinage pour faciliter le réglage des modèles de tension en calculant les variations du diamètre du rouleau.
La phase de calcul est gérée par un automate programmable ou un contrôleur dédié. Après réception du signal du capteur, celui-ci est comparé à la valeur de tension cible prédéfinie, et l'écart résultant est intégré à l'algorithme de contrôle. Le contrôle PID est le plus couramment utilisé en milieu industriel : les termes proportionnels corrigent les écarts de courant, les termes intégraux éliminent les erreurs en régime permanent et les termes différentiels limitent le dépassement. Cependant, la particularité du refendage de films solaires réside dans le fait que, lorsque le diamètre d'enroulement augmente, le moment d'inertie et les caractéristiques dynamiques du système évoluent, rendant difficile le maintien de performances optimales pour un PID à paramètres fixes sur toute la plage de diamètre du rouleau. C'est pourquoi, dans les systèmes pratiques, on utilise souvent un PID segmenté ou adaptatif, qui ajuste les paramètres de contrôle en fonction du diamètre du rouleau. Des solutions plus avancées intègrent la logique floue, permettant au contrôleur d'ajuster la force de sortie en fonction de l'amplitude et de la vitesse de variation de la tension, réduisant ainsi la nécessité de paramétrer manuellement le système.
L'étape d'exécution est répartie sur trois sections, chacune assurant des tâches de contrôle différentes. La zone de déroulement est généralement alimentée par des freins à poudre magnétique ou des servomoteurs pour fournir un couple de résistance, maintenant ainsi une tension stable par ajustement du couple de freinage. Le diamètre de la bobine diminuant, un même couple de freinage génère une tension moindre pour les grands diamètres et inversement. Par conséquent, le contrôle de l'enroulement doit être couplé à la détection du diamètre afin d'ajuster dynamiquement la valeur de couple. La zone de traction, située avant la lame de refente, est contrôlée par la vitesse du rouleau de traction, qui détermine la vitesse linéaire du film. Le contrôle de sa tension repose principalement sur la coordination de la différence de vitesse entre les sections avant et arrière. La zone d'enroulement est le centre névralgique du contrôle de la tension. Le servomoteur entraîne l'arbre d'enroulement et le contrôleur ajuste le couple de sortie du moteur en fonction du retour d'information sur la tension. À mesure que le diamètre de la bobine augmente, le couple nécessaire au maintien d'une tension constante augmente également. Cependant, comme mentionné précédemment, un enroulement à tension constante est précisément la cause des défauts d'extrémité ; c'est pourquoi la zone d'enroulement adopte généralement une stratégie de tension dégressive.
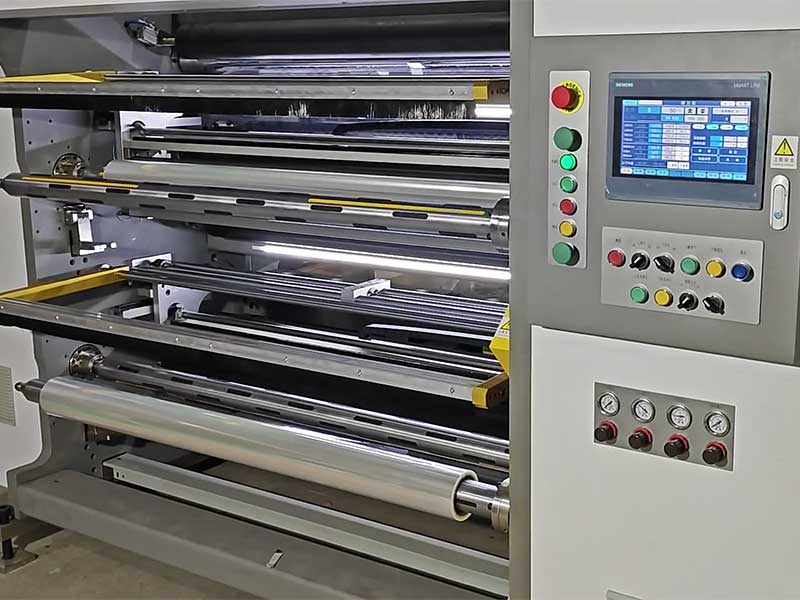
3. Tension conique : L'algorithme principal de l'étape d'enroulement
Le contrôle de la tension conique est un élément clé qui distingue le découpage des films solaires des autres procédés. Le principe est le suivant : la tension de l’enroulement n’est plus une valeur fixe, mais diminue progressivement selon une courbe prédéterminée à mesure que le diamètre de la bobine augmente.
Pourquoi la décroissance est-elle nécessaire ? Imaginez une bobine de film dont la longueur augmente progressivement, la couche extérieure exerçant une pression radiale sur la couche intérieure lors de l’enroulement. Si la tension d’enroulement est constante, cette pression augmente linéairement avec le nombre de couches, et le film près du mandrin est de plus en plus comprimé. Lorsque la pression dépasse la limite d’élasticité du matériau, la couche intérieure subit une déformation irréversible, formant des plis. La décroissance de la tension rend la couche extérieure relativement plus « lâche », limitant ainsi l’augmentation de la pression radiale, et la tension entre le mandrin et la couche extérieure tend à être plus uniforme.
La forme de la courbe de conicité est déterminée par les propriétés du matériau et les exigences du procédé. Les types courants incluent la conicité linéaire, la conicité par morceaux et la conicité exponentielle. La conicité linéaire est la plus simple : la tension diminue à partir de sa valeur initiale selon une pente fixe en fonction du diamètre de laminage. La conicité segmentée utilise des taux d'atténuation différents selon les plages de diamètres. Par exemple, l'atténuation est plus lente pour les petits diamètres afin de maintenir un enroulement serré, tandis qu'elle est plus rapide pour les grands diamètres afin d'éviter une surpression dans la couche interne. Une mise en œuvre décrite dans les documents de brevet consiste à : lorsque le diamètre réel de la broche d'enroulement atteint 1,5 fois le diamètre initial, un ajustement de la tension de conicité est déclenché et le contrôleur PID discret convertit l'écart de tension en une compensation du couple du moteur d'enroulement, de sorte que le modèle de conicité à suivi de tension réel fournisse la « valeur de tension optimale ». Cette stratégie d'intervention progressive garantit un enroulement stable pour les petits diamètres tout en évitant d'endommager la couche interne pour les grands diamètres.
4. Adaptation des matériaux et tendances : De « coupable » à « bien coupé »
La diversité de la gamme de films solaires complexifie le contrôle de la tension. Le coefficient de frottement et le module d'élasticité des films teintés, métalliques et céramiques varient considérablement, et les mêmes paramètres de tension doivent souvent être réajustés après un changement de matériau. L'approche technique actuelle consiste à intégrer au contrôleur une bibliothèque de paramètres de matériaux, préenregistrant les valeurs de tension recommandées, les courbes de conicité, les pentes d'accélération/décélération, etc., pour les types de films couramment utilisés. Ces formules sont accessibles en un clic lors des changements de production, réduisant ainsi la dépendance à l'expérience des opérateurs.
Une autre tendance notable est l'introduction de la commande prédictive. Alors que la boucle de rétroaction fermée consiste à corriger un écart lorsqu'il se produit, la commande prédictive tente de compenser avant même qu'un écart n'apparaisse. Par exemple, lorsque le système détecte une augmentation imminente de la vitesse de refendage, la résistance inertielle du film accroît sa tension au moment de l'accélération. La commande prédictive réduit alors le couple du frein de déroulement ou augmente celui du moteur d'enroulement, compensant partiellement la perturbation de tension due aux variations de vitesse. Associée à la technologie du jumeau numérique, cette commande permet de simuler le processus de refendage dans un environnement virtuel, avec des paramètres de tension optimisés avant le démarrage, réduisant ainsi les coûts liés aux essais et erreurs.
En définitive, le contrôle de la tension de la machine de découpe de films solaires consiste à trouver un équilibre délicat : le film doit être tendu à la perfection pour assurer une alimentation stable et un enroulement régulier, sans toutefois être trop tendu afin de ne pas endommager sa structure composite multicouche. Capteurs, algorithmes et actionneurs fonctionnent de concert pour déterminer, à chaque milliseconde, la force optimale qui garantit la souplesse et l’intégrité du matériau. La compréhension de ce mécanisme explique également pourquoi le processus de découpe est considéré comme le garant ultime de la qualité des films solaires : il ne modifie pas la composition du film, mais détermine si ses performances seront pleinement exploitées.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Découpeuse de film solaire






