Choisir la machine de refendage de film pour marquage à chaud adaptée est une décision cruciale qui influe directement sur votre rendement de production, l'utilisation des matériaux et la qualité du marquage en aval. Les supports de film pour marquage à chaud ayant généralement une épaisseur de 12 à 25 µm, le processus de refendage exige une précision exceptionnelle. Parmi les nombreuses spécifications à évaluer, trois paramètres méritent une attention particulière : la largeur de refendage, la vitesse de fonctionnement et le contrôle de la tension. Ce guide explique chaque paramètre et leur interaction pour déterminer la qualité de votre refendage.
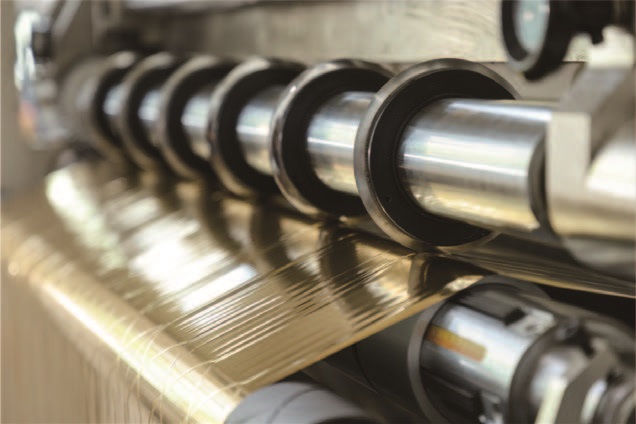
Largeur de refendage : Adaptez la capacité de votre machine à votre gamme de produits
La spécification de largeur de refendage comprend à la fois la largeur maximale de bande que la machine peut traiter et la largeur minimale de refendage qu'elle peut produire de manière fiable. Pour les transformateurs de feuilles de marquage à chaud, la largeur maximale détermine les rouleaux d'entrée compatibles, tandis que la largeur minimale détermine la capacité de traitement des produits à filetage étroit.
Une machine de refendage à chaud standard peut généralement traiter des largeurs de refendage maximales de 300 à 800 mm, avec une largeur de rembobinage minimale de 30 mm, voire moins pour des applications spécifiques nécessitant des bandes étroites. Si votre gamme de produits comprend des bandes de film très étroites (comme des fils de sécurité de 5 mm ou des bandes décoratives), vous devez vous assurer que la machine garantit une bonne qualité de coupe à ces dimensions. Seul un essai de découpe avec votre matériau le plus fin et le plus étroit permet de vérifier cette capacité de manière fiable.
Au-delà des dimensions de largeur brute, il faut tenir compte de la rigidité de l'arbre de coupe. Des largeurs de refendage plus importantes nécessitent des arbres proportionnellement plus rigides afin d'éviter toute déformation sous la pression de coupe. Si l'arbre fléchit, la coupe risque d'être imprécise au centre et excessive en périphérie, ce qui engendre des résultats irréguliers sur toute la bande.
Vitesse : trouver le juste équilibre entre débit et qualité de coupe
Les machines de découpe à chaud de feuilles métalliques offrent généralement des vitesses mécaniques de 200 à 500 mètres par minute, les vitesses de travail étant souvent légèrement inférieures. Bien qu'une vitesse plus élevée suggère un débit plus important, la relation entre vitesse et qualité n'est pas linéaire.
À mesure que la vitesse de découpe augmente, les erreurs dynamiques s'amplifient. L'écart latéral peut passer d'environ ±0,10 mm à des vitesses inférieures à 100 m/min à ±0,35 mm à des vitesses supérieures à 300 m/min. Les fluctuations de tension augmentent également, ce qui peut entraîner des déformations des bords ou des défauts d'enroulement. Pour les films ultra-minces de moins de 12 µm, il peut être nécessaire de limiter la vitesse de découpe afin de garantir la stabilité dimensionnelle.
Lors de l'évaluation des spécifications de vitesse, privilégiez le rendement effectif plutôt que la seule vitesse maximale. Tenez compte du temps nécessaire aux changements de production, à l'enfilage de la bande et à l'évacuation des déchets. Une machine dotée d'un positionnement d'outils automatisé et de systèmes de serrage rapide peut réduire les temps de changement de production de 15 minutes à seulement 3 minutes, améliorant considérablement la productivité réelle, même si la vitesse de pointe est modérée.

Maîtrise des tensions : la force invisible derrière la qualité
Le contrôle de la tension est sans doute le paramètre le plus critique pour la réussite du découpage des feuilles de marquage à chaud. Les substrats utilisés, généralement en PET, sont très sensibles aux variations de tension. Une tension instable provoque des étirements, des plis et des déplacements latéraux qui entraînent des bavures, des bords irréguliers ou un télescopage des rouleaux.
Pourquoi la tension est plus importante pour le marquage à chaud que pour les films plus épais : lorsqu’une large bande est divisée en plusieurs bandes étroites, chaque bande ne se comporte plus comme une partie d’une bande continue. Les différences de largeur des bandes, de pénétration du couteau et de diamètre d’enroulement peuvent créer une tension inégale entre les brins. Sans compensation adéquate, certaines bandes se tendent tandis que d’autres restent lâches.
Une machine à refendre de haute qualité doit être équipée d'un système de contrôle de tension en boucle fermée avec retour d'information en temps réel. Ce système ajuste en continu le couple en fonction du diamètre de la bobine lors du déroulement et du rembobinage, assurant ainsi une tension constante de la bobine entière au mandrin. Pour les grands diamètres d'enroulement (400 mm et plus), la tension conique – qui diminue progressivement au fur et à mesure que la bobine se forme – est essentielle pour éviter les dommages par compression des couches internes des feuilles minces.
Le système de tension doit être évalué conjointement avec le système de contrôle de position du bord (EPC) ou le système de contrôle de position de la ligne (LPC). Une précision de correction de ±0,5 mm empêche le déplacement de la feuille, ce qui entraînerait l'apparition de bavures sur un bord tandis que le bord opposé resterait en retrait.
Comment les trois paramètres interagissent
La largeur, la vitesse et la tension ne sont pas des spécifications indépendantes. Une machine conçue pour une vitesse élevée peut ne pas atteindre cette vitesse tout en maintenant une précision optimale sur des largeurs étroites sans un contrôle exceptionnel de la tension. Inversement, une machine offrant une stabilité de tension supérieure peut garantir une excellente qualité de coupe, même à des vitesses modérées, sur des matériaux ultra-minces.
Lors du choix d'une machine, indiquez à votre fournisseur vos exigences de production précises : les largeurs et largeurs minimales des feuilles à découper, la plage d'épaisseurs et votre objectif de production par poste. Demandez un essai avec vos matériaux spécifiques. Pendant cet essai, inspectez les bords coupés à la loupe : le résultat idéal est une section transversale lisse, sans peluches blanches ni fines dentelures. Vérifiez l'alignement des bords des bobines, leur fermeté et l'absence de télescopage.

Recommandations pratiques en matière de sélection
Pour les transformateurs privilégiant la précision au débit maximal, il est conseillé d'investir dans des systèmes de contrôle et de correction de tension de qualité supérieure plutôt que dans des vitesses de production plus élevées. Un système de tension en boucle fermée à servocommande, avec capteurs de correction ultrasoniques ou CCD, garantit des résultats plus constants quelles que soient les conditions de production.
Pour les opérations aux spécifications de produits variées et aux commandes fréquemment modifiées, privilégiez le positionnement automatisé des outils et la gestion des recettes. Ces fonctionnalités réduisent les erreurs humaines et le temps de réglage, augmentant ainsi la capacité sans nécessiter une augmentation de la cadence de production.
Pour les acheteurs soucieux de leur budget, il est important de savoir que la machine la moins chère peut s'avérer coûteuse à long terme. Les défauts liés aux bavures, tels que la rupture de la feuille d'aluminium, le transfert incomplet ou les points d'estampage, peuvent engendrer des pertes de matière et des retouches bien supérieures à la différence de prix initiale entre une machine d'entrée de gamme et une machine de milieu de gamme.
Vous souhaitez évaluer une machine de refendage à chaud pour feuilles métalliques en fonction de vos besoins de production spécifiques ? Contactez notre équipe technique en précisant les caractéristiques de vos matériaux et votre objectif de production. Nous pouvons organiser un essai de refendage avec vos échantillons de feuilles métalliques afin de vous démontrer la précision de la largeur, la stabilité de la vitesse et la résistance à la tension.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Découpeuse de feuille holographique
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350
 Découpeuse de feuilles à amélioration numérique
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS






