Dans les secteurs de l'emballage, de l'impression et de la décoration, le marquage à chaud demeure l'un des moyens les plus efficaces de valoriser un produit grâce à son éclat métallique distinctif et à sa qualité tactile exceptionnelle. En tant qu'étape initiale de la production par marquage à chaud, la machine de découpe influe directement sur l'efficacité des étapes suivantes, le rendement des produits finis et les coûts de production globaux. Le prix des équipements variant de plusieurs dizaines de milliers à plus d'un million de dollars, un choix judicieux exige une évaluation systématique plutôt que de se fier au hasard.
Le film de marquage à chaud se compose généralement d'un film de base PET de 12 à 25 µm d'épaisseur, d'une couche antiadhésive, d'une couche de coloration et d'une couche adhésive. Ce matériau est extrêmement fin, très sensible à la tension et susceptible de se déformer lors de sa manipulation. Les bavures, les irrégularités ou les microfissures sur les bords coupés peuvent entraîner la rupture du film, un marquage incomplet ou l'apparition de « points dorés » pendant le processus. Les sept facteurs ci-dessous constituent un cadre structuré pour l'évaluation des machines de refendage en fonction des exigences de production réelles.
1. Précision de la découpe : le fondement d’une production de qualité
La précision de la découpe détermine directement le bon déroulement des opérations d'estampage en aval. Les applications d'estampage à chaud courantes tolèrent généralement une tolérance de ±0,3 mm, tandis que les secteurs de l'emballage haut de gamme, du tabac et des étiquettes de luxe exigent une précision de ±0,1 mm, voire plus faible. D'ici 2026, les normes courantes devraient atteindre ±0,03 mm, les modèles haut de gamme descendant jusqu'à ±0,01 mm.
Lors de l'évaluation de la précision, les acheteurs doivent aller au-delà des spécifications statiques. Le véritable test réside dans la précision dynamique : la constance de la largeur de coupe lors d'un fonctionnement continu à haute vitesse. Les systèmes d'entraînement par servomoteur, associés à des bâtis en fonte ou en acier allié haute rigidité, constituent la base du maintien de la précision en conditions de production. Lors des essais, demandez des mesures de largeur sur au moins 500 mètres de coupe continue, en portant une attention particulière à la stabilité lors des phases d'accélération et de décélération.

2. Système de contrôle de tension : un élément vital pour les matériaux minces
Le film de base en PET utilisé pour le marquage à chaud est extrêmement sensible aux variations de tension. Une tension excessive provoque des étirements, des déformations et des erreurs d'alignement ; une tension insuffisante entraîne un relâchement des rouleaux et un décalage des bords. Pour les films ultra-minces de moins de 12 µm, même de faibles fluctuations de tension peuvent compromettre la microstructure holographique ou laser du matériau.
Un système de contrôle de tension servo en boucle fermée est indispensable pour une production axée sur la qualité. Ce système utilise des capteurs de haute précision pour fournir un retour d'information en temps réel et ajuste dynamiquement la tension lors des phases de déroulement, de traction et d'enroulement. La précision du contrôle de tension doit atteindre ±0,5 N ou ±5 % de la valeur de consigne, les systèmes haut de gamme atteignant ±0,3 %.
La technologie de tension conique est tout aussi essentielle. À mesure que le diamètre d'enroulement augmente pendant la production, une tension constante comprimerait progressivement les couches internes, provoquant une déformation du noyau ou l'écrasement des structures holographiques. La tension conique réduit automatiquement la tension d'enroulement selon une courbe prédéfinie, protégeant ainsi les couches internes tout en maintenant un rouleau externe ferme.
3. Méthode de refendage et système de coupe : détermination de la qualité des bords
C’est au niveau du système de découpe que la qualité se concrétise. Les films de marquage à chaud avec couches adhésives ont tendance à coller aux lames ordinaires, ce qui provoque des bavures et des fils. Les systèmes de lames circulaires à cisaillement sont devenus la norme dans l’industrie du marquage à chaud, offrant des surfaces de coupe lisses, une durée de vie des lames prolongée et une grande flexibilité face aux changements fréquents de spécifications.
Le matériau de la lame doit être en carbure ou revêtu de diamant pour éviter l'accumulation de colle et garantir un tranchant durable. La rigidité de l'arbre de coupe est tout aussi importante : pour des largeurs de refendage supérieures à 1,6 mètre, une rigidité insuffisante peut entraîner des coupes incomplètes au centre et un sur-recoupe sur les bords.
La géométrie de coupe est également importante. Pour les feuilles minces, des lames supérieures inclinées à 15° ou 20° associées à des lames inférieures plates ou légèrement incurvées permettent un cisaillement efficace plutôt qu'un écrasement. Renseignez-vous auprès des fournisseurs sur les certifications des matériaux des lames et sur la possibilité d'un réglage automatique ou micrométrique de l'engagement des lames sur l'équipement.
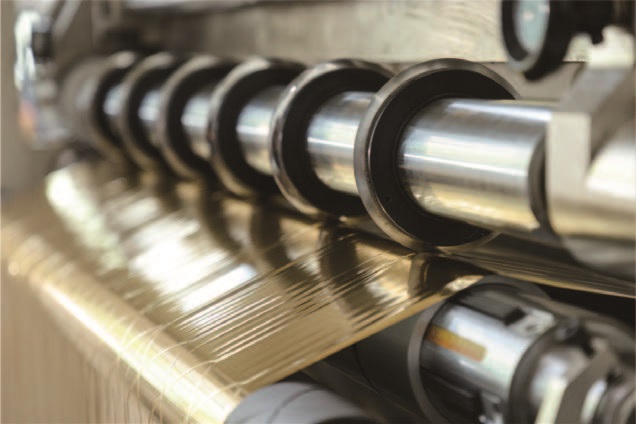
4. Système de correction et de guidage de la bande : Garantir des bords droits
Lors d'un fonctionnement à grande vitesse, les rouleaux de film ont tendance à se déplacer, ce qui provoque des bords irréguliers et des désalignements fréquents dans les machines d'emboutissage en aval. Un système de correction fiable maintient le film correctement positionné avant son entrée dans la zone de découpe.
Le choix du capteur est une décision cruciale. Les capteurs photoélectriques sont peu performants avec les matériaux réfléchissants ou métalliques, ce qui fait des capteurs ultrasoniques le choix privilégié pour les applications de marquage à chaud. La détection ultrasonique est insensible à la couleur du film, aux réflexions métalliques et aux motifs holographiques, garantissant ainsi des performances constantes quel que soit le matériau. La précision de correction doit être de ±0,5 mm ou moins.
Les configurations haut de gamme intègrent des systèmes de vision CCD qui reconnaissent les repères de bord imprimés ou la position des motifs, garantissant ainsi un alignement précis des fentes avec le motif prévu. Pour les opérations impliquant des films holographiques ou laser à microstructures fines, ce niveau de précision est indispensable pour préserver les effets visuels du matériau.
5. Élimination de la poussière et de l'électricité statique : prévention des défauts cachés
Lors du refendage, le frottement des lames génère des particules microscopiques d'aluminium et de la poussière de plastique. Ces contaminants adhèrent à la surface de la feuille et créent des piqûres ou des taches lors du marquage à chaud, entraînant des rebuts. L'électricité statique aggrave le problème en attirant davantage de poussière et en provoquant un glissement du matériau lors de l'enroulement.
Un système efficace de gestion des poussières associe des rouleaux adhésifs à contact à des lames d'air ioniques sans contact ou à des ports d'aspiration sous vide positionnés dans la zone de coupe. Des barres antistatiques doivent être installées aux postes d'enroulement et de déroulement afin de neutraliser les charges avant qu'elles n'attirent les contaminants.
Pour les feuilles métalliques ou à gros grains générant une quantité importante de poussière lors de leur traitement, un système d'aspiration sous vide dédié et de capacité suffisante est indispensable. Dans les installations traitant des feuilles holographiques ou transparentes où la perfection de la surface est primordiale, la zone de découpe entière peut nécessiter un environnement de salle blanche ou un confinement localisé des poussières.
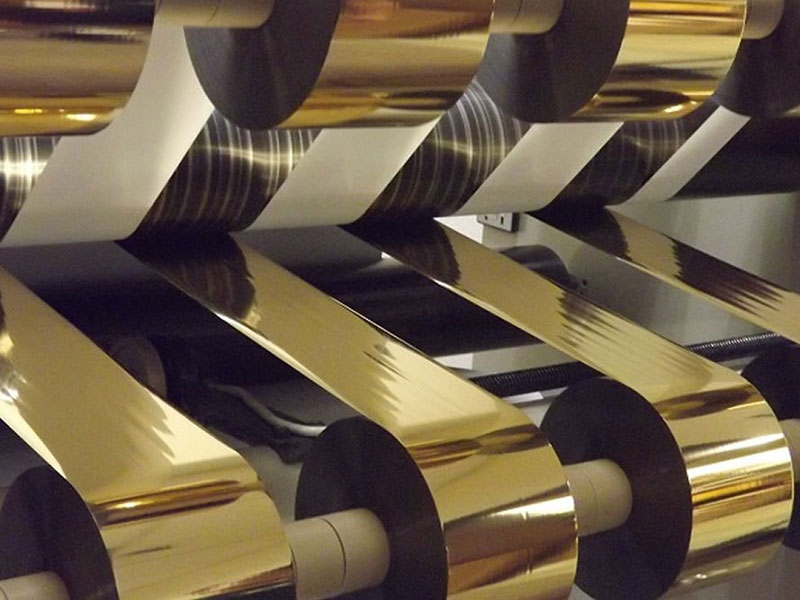
6. Automatisation et positionnement des outils : réduction du temps de changement d’outillage
Les spécifications des films de marquage à chaud varient de 2 mm de largeur à 120 mm de largeur standard, ce qui rend les changements de commandes fréquents inévitables en production. L'efficacité de ces transitions influe directement sur le rendement global des équipements.
Le réglage manuel des outils exige que les opérateurs repositionnent chaque porte-lame individuellement, une opération qui peut prendre de 15 à 30 minutes par changement de commande. Les systèmes de positionnement automatique des outils, actionnés par des servomoteurs, réduisent ce temps à 1 à 5 minutes en permettant aux opérateurs de saisir la largeur de coupe souhaitée et en laissant la machine positionner les outils automatiquement. Pour les opérations traitant plusieurs petites séries par jour, cette solution est rapidement rentabilisée grâce à une utilisation accrue des machines.
Les systèmes de verrouillage d'outils hydrauliques ou pneumatiques garantissent une pression uniforme sur tous les groupes d'outils et empêchent tout mouvement axial pendant le fonctionnement. Les dispositifs de déchargement automatique et de serrage rapide optimisent davantage le flux de travail, permettant à un seul opérateur de gérer plusieurs machines.
7. Coût total de possession : au-delà du prix d'achat
Le prix d'achat ne représente qu'une partie du coût réel d'une machine à refendre. Un modèle bon marché, sujet à des arrêts fréquents, générant des déchets excessifs et nécessitant des réglages constants, peut s'avérer plus coûteux qu'un équipement haut de gamme en seulement six mois d'utilisation.
Le rendement en matière est un facteur de coût majeur. Le découpage de précision permet de réduire les pertes de matière de plus de 5 % à moins de 1,5 %, les modèles haut de gamme atteignant un taux d'utilisation supérieur à 98 %. Pour les films holographiques ou spéciaux onéreux, cette différence justifie à elle seule l'investissement dans un équipement de haute précision.
Les coûts liés aux temps d'arrêt s'accumulent rapidement. Une machine nécessitant 30 minutes pour modifier une commande, contre 5 minutes pour une autre, représente une perte de production considérable sur une année. La fiabilité des équipements, la disponibilité des pièces détachées et la réputation des marques de composants essentiels tels que les automates programmables, les servomoteurs et les capteurs contribuent à la stabilité opérationnelle à long terme.
Les exigences d'entretien influent également sur le coût total. Les lames nécessitant un affûtage ou un remplacement fréquent engendrent des coûts directs et un surcoût en main-d'œuvre. Les lames en carbure ou à revêtement diamanté peuvent présenter un prix d'achat plus élevé, mais offrent une durée de vie prolongée et une qualité de coupe plus constante.
Prendre la décision finale
Avant tout achat, effectuez un essai avec vos propres matériaux de production. Évaluez la qualité de la coupe à la loupe, vérifiez l'alignement des faces d'extrémité des rouleaux après le refendage et observez la stabilité de la machine lors des phases d'accélération et de décélération. Demandez au fournisseur les données de la courbe de tension afin d'évaluer la réactivité du système lors des changements de vitesse.
L'équipement le plus précieux n'est pas forcément le plus rapide ni le plus sophistiqué ; c'est celui qui garantit des coupes nettes et précises, un minimum de déchets et un fonctionnement fiable, adaptés à vos matériaux et volumes de production. Une évaluation systématique basée sur ces sept critères assurera à votre investissement un retour sur investissement durable en termes de qualité et d'efficacité.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Découpeuse de feuilles à froid
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes
 Découpeuse de feuille holographique
 Machine de découpe de feuilles à marquage à chaud
 Découpeuse de feuilles d'estampage à chaud (RSDS7H) 1350
 Découpeuse de feuilles d'estampage à chaud RSDS7H 1350 PLUS






