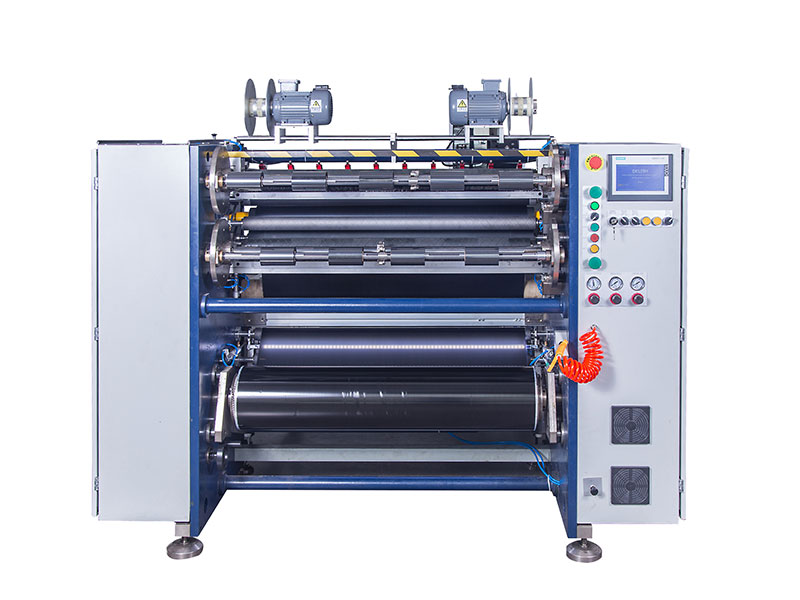
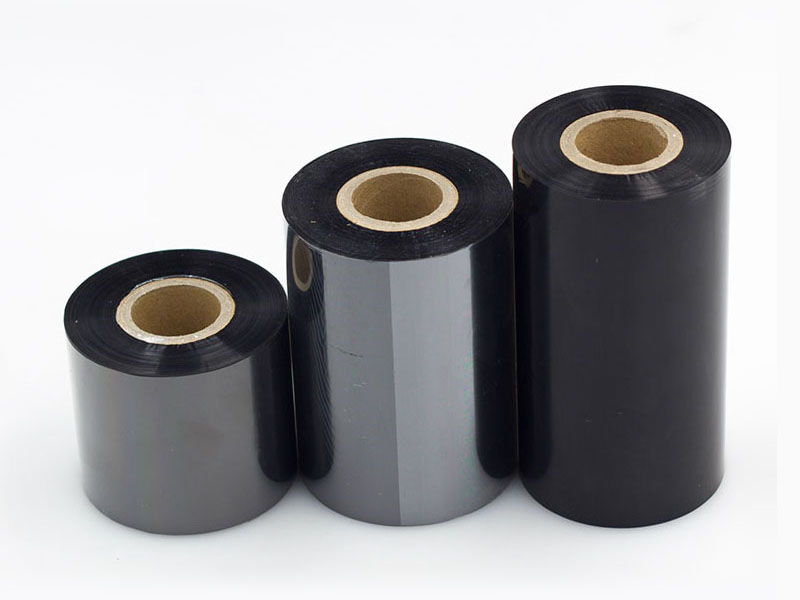
Dans la chaîne de production des rubans de transfert thermique, le refendage est l'étape finale qui détermine la qualité du produit fini. Le ruban est composé d'un film de base en PET et d'un revêtement d'encre d'une épaisseur de seulement 4,5 à 20 microns. La moindre fluctuation de tension et le moindre écart de précision lors du refendage peuvent entraîner la mise au rebut de matériaux de revêtement coûteux. Les statistiques montrent qu'en mode de fonctionnement traditionnel, le taux de gaspillage de matière lors du refendage des rubans peut atteindre 8 à 15 %. Choisir la bonne machine à refendre ne se résume pas à l'achat d'un équipement, mais implique la mise en place d'un système de production permettant de maîtriser les pertes à la source.
1. Pertes sous-estimées : Le gouffre financier de l'étape de découpe
Avant d'aborder le choix, il est important d'identifier l'origine des pertes. Les déchets de matière lors du refendage des rubans ne sont pas répartis uniformément, mais concentrés sur quelques étapes clés.
Les pertes liées aux changements de bobine constituent les coûts fixes les plus souvent négligés. À chaque remplacement de la bobine principale, depuis l'arrêt et la pénétration du film jusqu'au refendage de restabilisation, la section de transition nécessite généralement 5 à 15 mètres de ruban de carbone. Si les entreprises optent par défaut pour des longueurs de transition plus importantes, chaque commande consommera plusieurs mètres, voire plus de dix mètres de matériau. Une solution plus économique consiste à utiliser les chutes de matériau défectueux de la commande précédente ou les rubans de carbone mis au rebut comme matériau de pénétration pour les nouvelles commandes, évitant ainsi le gaspillage de matériau neuf pour la pénétration initiale du film à chaque commande.
La rupture et l'allongement des courroies, causés par une tension incontrôlée, sont des problèmes insidieux mais fatals. Le ruban est extrêmement sensible à la tension : une tension excessive provoque l'allongement du film PET, ce qui entraîne un rétrécissement de la largeur après découpe et des dimensions inexactes ; si la tension est trop faible, le matériau se détend, se froisse et présente un enroulement irrégulier. Les données montrent que les fluctuations de tension sont la principale cause de rupture des courroies, représentant jusqu'à 60 % des arrêts non planifiés. Les équipements contrôlés par des embrayages magnétiques à poudre traditionnels peuvent supporter des fluctuations de tension allant jusqu'à ±10 %, tandis que les systèmes en boucle fermée entièrement automatisés peuvent maintenir ces fluctuations en dessous de ±1,5 %.
Les déchets issus des résidus de coupe ont longtemps été considérés comme une perte inévitable. Lorsque la bobine de refendage approche du tube de papier creux, son diamètre diminue, provoquant une instabilité de la tension. Sur les dix ou même les dernières dizaines de mètres de ruban de carbone, la qualité n'est plus garantie et ces chutes doivent être jetées. Grâce au contrôle de la tension conique et à l'utilisation de rouleaux de petit diamètre, ces déchets peuvent être considérablement réduits.

2. Sélection du noyau : Trois paramètres principaux déterminent le niveau de référence des pertes.
Choisir une machine à refendre ne doit pas être compliqué par des tableaux de configuration complexes. En vous concentrant sur les trois paramètres clés suivants, vous pouvez rapidement déterminer si un appareil permet de limiter les pertes à la source.
Précision de la découpe : gage de qualité
La précision de la découpe détermine directement la régularité de la largeur et la qualité des bords du ruban fini. Une précision insuffisante peut entraîner des bords de ruban rugueux, un glissement du ruban lors de l'impression, voire endommager la tête d'impression.
Normes de référence industrielles claires : dans les scénarios d’étiquetage commercial conventionnels, des tolérances de ± 0,3 à 0,5 mm sont suffisantes pour répondre aux exigences ; les étiquettes électroniques de précision ou les applications industrielles générales nécessitent une précision de ± 0,1 mm ; les étiquettes médicales et les rubans ultra-étroits (largeur inférieure à 10 mm) nécessitent une ultra-haute précision de ± 0,05 mm.
Action essentielle : Ne vous fiez pas aux valeurs théoriques du tableau des paramètres. Exigez du fabricant qu’il effectue un essai de découpe sur site avec votre propre rouleau à ruban, en mesurant à l’aide d’un pied à coulisse l’écart entre la largeur de coupe et la valeur définie, et en utilisant les données de l’échantillon réel comme référence.
Vitesse de refendage : l’équilibre entre efficacité et qualité
La vitesse de refendage détermine le rendement par unité de temps, mais l'approche « uniquement à grande vitesse » est précisément un piège à pertes. La relation entre vitesse et rendement n'est pas simplement linéaire ; il existe plutôt un « intervalle économique optimal ».
Les vitesses nominales peuvent servir de référence : les modèles économiques à basse vitesse (50–100 m/min) conviennent aux petits lots et à la production de variétés variées ; les modèles polyvalents à vitesse moyenne (150–250 m/min) répondent à la plupart des commandes commerciales ; les modèles de production à haute vitesse (300–500 m/min) sont adaptés à la production en continu à grande échelle. Cependant, la vitesse maximale nominale n’est généralement qu’une donnée de laboratoire, et la vitesse réelle d’utilisation dépend fortement du matériau du ruban : les rubans à base de cire sont souples et peuvent être coupés de manière stable à des vitesses élevées ; les rubans à base mixte nécessitent généralement une réduction de vitesse de 10 % à 20 % ; les rubans à revêtement résine sont durs et peu résistants, ce qui impose une vitesse de fonctionnement inférieure de 20 % à 30 % à celle des rubans à base de cire.
Les données de recherche ont également révélé la relation quantitative entre la vitesse et le rendement : à une vitesse moyenne de 250 m/min, le rendement peut atteindre 98,5 %. Au-delà de 500 m/min, le rendement chute en dessous de 90 % et des problèmes tels que bavures, ruptures de bandes et décollement du revêtement apparaissent fréquemment. La stabilité est plus importante que la vitesse maximale. Lors du choix des modèles, il convient d’observer l’état de l’enroulement lors des démarrages à grande vitesse et des arrêts d’urgence aux vitesses courantes.
Uniformité du volume : les « coûts cachés » négligés
La régularité de la face d'extrémité de l'enroulement est l'indicateur le plus souvent négligé lors de la sélection des produits, or elle influe directement sur la qualité de l'impression après passage. L'écart de la face d'extrémité doit être maîtrisé à ±1 mm près, et les équipements haut de gamme peuvent atteindre ±0,5 mm.
La cause principale des défauts de la face d'extrémité est un évasement, une dentelure ou des plis internes, tous résultant d'un contrôle et d'une correction de tension inadéquats. Ces problèmes peuvent ne pas être évidents lors du refendage, mais les clients en aval peuvent constater un déroulement instable du ruban, des erreurs d'impression, voire un ruban cassé. Lors du choix des modèles, il convient de privilégier ceux équipés d'un contrôle de tension en boucle fermée et d'une correction active des écarts. Une inspection sur site est indispensable pour vérifier l'uniformité du bras d'enroulement et la faible valeur du faux-rond du mandrin.

3. Examen de la configuration : Le contrôle de la tension est l’« âme » de l’équipement
Au-delà des paramètres, la configuration des composants essentiels détermine le niveau d'usure réel lors d'un fonctionnement prolongé. Parmi ces composants, la qualité du système de contrôle de la tension représente plus de 50 % de l'impact sur la planéité de l'enroulement.
Le substrat en ruban est extrêmement fin et présente une viscoélasticité marquée. À basse vitesse, le contrôle de la tension est relativement simple, mais à haute vitesse, la différence d'inertie entre l'enroulement et le déroulement augmente fortement. Le capteur de tension tardant à réagir, la brusque augmentation de tension étire le substrat, provoquant un rétrécissement ou même une rupture du ruban.
Privilégiez le système de contrôle de tension en boucle fermée entièrement automatisé, capable de surveiller et d'ajuster la tension en temps réel lors du déroulement, de la traction et de l'enroulement. Durant les phases d'accélération et de décélération, les fluctuations doivent être maîtrisées à ±1,5 %. Le contrôle de la conicité est tout aussi crucial : la dureté de la bobine finie doit s'adoucir progressivement de l'axe vers la périphérie afin d'éviter les pincements internes ou l'affaissement de l'anneau extérieur. Pour les rubans ultra-fins, il convient également de vérifier que la valeur minimale de tension stable de l'équipement est conforme aux exigences.
En matière de configuration d'enroulement, les arbres collecteurs sont essentiels pour la production de rubans haut de gamme et multi-spécifications. Chaque unité d'enroulement est équipée d'une bague collectrice indépendante qui ajuste le couple en temps réel en fonction du diamètre de la bobine, résolvant ainsi les problèmes de « tendre à l'intérieur, tendre à l'extérieur » ou de « noyau-noyau ». Les arbres collecteurs pneumatiques offrent une précision de contrôle supérieure aux arbres mécaniques, ce qui les rend particulièrement adaptés aux applications où les spécifications changent fréquemment.
Le système d'outillage influe directement sur la qualité des bords. Le faux-rond radial de l'arbre porte-outil doit être inférieur à 0,01 mm ; plus le faux-rond est faible, plus les bords sont nets. Les lames carrées (type rasoir) conviennent aux rubans fins de moins de 70 µm, tandis que les lames rondes (type ciseaux) sont plus adaptées aux matériaux épais et aux rubans sur support papier. L'écart entre la lame et la fente doit être compris entre 0,02 et 0,05 mm, et la lame usée doit être remplacée régulièrement pour éviter les bavures.
4. Adaptation flexible de la production : clé pour réduire les pertes liées aux changements de série
Face à la tendance des commandes en « petites séries et à spécifications multiples », le temps considérable requis pour le changement de format des machines à refendre traditionnelles devient un problème de plus en plus préoccupant. Chaque changement de spécification nécessite un arrêt pour réinitialiser les paramètres, avec un temps de réglage d'environ 20 minutes et une forte dépendance à l'expérience de l'opérateur.
Lors du choix des modèles, la rapidité de changement de format doit être une priorité. Doté d'un porte-outils indépendant et d'un système de gestion des formules piloté par servomoteurs, ce système permet aux opérateurs de saisir les spécifications de la nouvelle commande sur l'écran tactile. Le système positionne alors automatiquement les lames et ajuste les paramètres de tension, réduisant ainsi le temps de changement de format de plusieurs dizaines de minutes à quelques minutes, voire quelques dizaines de secondes. L'équipement doit pouvoir mémoriser les paramètres de processus de centaines, voire de milliers de produits, permettant un rappel direct lors de la production d'une même commande et éliminant ainsi les pertes liées aux essais de coupe répétés.
De plus, l'algorithme de positionnement automatique des outils optimise l'utilisation de la largeur du rouleau principal. Après la saisie de la combinaison de largeurs du produit fini, le système calcule automatiquement le plan d'implantation optimal des outils, évitant ainsi le gaspillage lié aux essais manuels répétés.
Conclusion : L’essai de coupe est plus important que les paramètres
Le choix d'une machine à refendre les rubans consiste essentiellement à trouver un équilibre entre précision, vitesse, stabilité et flexibilité, adapté aux besoins spécifiques de l'entreprise cliente. Il n'existe pas de machine « idéale », seulement la machine « la plus adaptée ».
Aussi attrayante que soit la fiche technique, réaliser des essais de coupe sur site avec votre propre rouleuse à ruban avant l'achat reste la meilleure façon d'éviter les problèmes. Concentrez-vous sur trois points essentiels : la qualité des bords à différentes largeurs (spécifications minimale et maximale), un enroulement régulier lors des démarrages à grande vitesse et des arrêts d'urgence, et la facilité de changement de production. Une machine à refendre parfaitement adaptée à la production réelle est appréciée non seulement pour son rendement, mais aussi pour l'utilisation optimale de chaque mètre de ruban carbone grâce à une maîtrise des pertes.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






