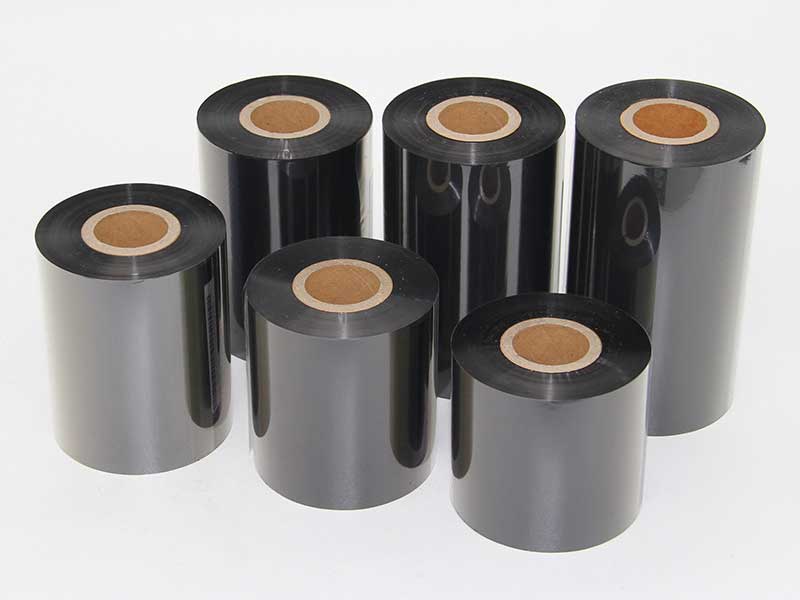
Matériau composite ultra-mince, le ruban de carbone est constitué d'un film de base en polyester et d'une couche d'encre appliquée par-dessus, son épaisseur totale variant généralement de quelques microns à plus de dix microns. Cette finesse extrême, comparable à celle d'une aile de cigale, le rend extrêmement sensible à la tension lors du refendage et du rebobinage : même de légères variations de tension peuvent entraîner un étirement, une déformation, un froissement ou une déviation irréversibles. C'est pourquoi le contrôle précis de la tension est devenu la technologie de base des machines de refendage de rubans, offrant des avantages considérables en termes de qualité de produit, d'efficacité de production et d'expérience d'utilisation.
Stabiliser la qualité du refendage et réduire la production de déchets à la source
Les défauts de qualité les plus fréquents lors du refendage de rubans (plis, désalignements et ruptures) sont presque tous directement liés à une tension incontrôlée. Une tension trop élevée étire et déforme le film de base PET, provoquant des microfissures dans la couche d'encre qui y adhère. Il en résulte des lignes blanches, une densité irrégulière, voire une rupture de l'encre pendant l'impression. À l'inverse, une tension trop faible empêche le ruban de maintenir une trajectoire stable à haute vitesse, ce qui le rend sujet aux déviations, aux plis et à des bords de refendage irréguliers. L'importance d'un contrôle constant de la tension réside dans la réduction des fluctuations de tension au minimum, maintenant ainsi le ruban sous une tension optimale tout au long du processus de refendage. Les données montrent qu'après la mise en place d'un système de contrôle de tension constant en boucle fermée, les fluctuations de tension peuvent être réduites de 15 % dans les systèmes en boucle ouverte à ±3 %, le grattage des plis diminue d'environ 70 % et le nombre de ruptures de ruban par rouleau passe en moyenne de 3 fois à 0,2 fois.
S'adapte aux variations de diamètre du rouleau pour assurer une uniformité sur toute la longueur du rouleau.
Lors du refendage, le diamètre du ruban sur la bobine tournante varie continuellement. Avec un système de contrôle de tension traditionnel en boucle ouverte ou manuel, même si l'opérateur ajuste la tension au démarrage, la tension réelle augmente naturellement à mesure que le diamètre de déroulement diminue. En fin de refendage, la tension peut déjà largement dépasser la plage de sécurité. Le contrôle de tension constant ajuste dynamiquement le couple d'enroulement et de déroulement en détectant la tension en temps réel ou en calculant automatiquement le diamètre de la bobine, garantissant ainsi une tension constante du ruban, de la bobine pleine à la bobine vide. Cette capacité d'ajustement dynamique est essentielle pour assurer une qualité homogène du ruban, de l'intérieur vers l'extérieur. C'est l'objectif de la technologie d'arbre coulissant : garantir que les multiples rouleaux sur l'arbre soient toujours soumis à une tension uniforme, régulière et constante, du cœur vers la couche extérieure.

Protéger le film de base et maintenir les fonctions essentielles du ruban
La valeur des rubans carbone réside dans la stabilité de leur transfert, qui dépend fortement de l'intégrité du film support. L'étirement longitudinal des rubans est irréversible : une fois le film support étiré, la bobine entière devient défectueuse, ce qui entraîne un positionnement d'impression imprécis et une distorsion de l'image. Ces risques cachés sont extrêmement difficiles à détecter lors du contrôle du produit fini et ne se révèlent souvent qu'à l'usage. Un contrôle constant de la tension empêche tout étirement excessif dès la source. Parallèlement, une tension stable garantit que les bords du ruban restent parallèles à la matrice après rembobinage, assurant ainsi une contrainte uniforme sur les bords du ruban pendant l'impression et réduisant le risque de rupture.
Améliore la vitesse de refendage et l'efficacité de la production
Il existe une corrélation positive directe entre la précision du contrôle de tension et la vitesse de refendage. La vitesse de refendage des rubans a augmenté, passant de 100 m/min à 300 m/min, grâce à une technologie de contrôle de tension constante permettant un fonctionnement à haute vitesse. À haute vitesse, les forces d'inertie lors de l'accélération et de la décélération s'accumulent sur le ruban. Sans mécanisme de compensation, le ruban peut s'étirer instantanément au démarrage et se détendre brusquement au freinage, rendant la rupture de la courroie quasi inévitable. Les systèmes modernes de contrôle de tension constante intègrent une compensation d'accélération anticipée et une compensation d'inertie pour contrer activement les effets d'inertie, rendant le ruban quasiment imperceptible lors du refendage à haute vitesse. Associé à un entraînement synchrone multi-arbres, chaque bobineuse maintient une tension contrôlable indépendamment pendant le fonctionnement à haute vitesse, garantissant ainsi efficacité et qualité.

Réduire les obstacles opérationnels et minimiser l'intervention manuelle
Le réglage de la tension des machines de refendage de rubans traditionnelles repose sur l'expérience de l'opérateur, qui doit tourner manuellement le bouton de l'embrayage à poudre magnétique pour évaluer la tension au toucher. Cette opération empirique exige non seulement un haut niveau de compétence, mais rend également difficile la garantie de la régularité des lots. Le système de contrôle de tension constante automatise ce processus : les opérateurs n'ont qu'à sélectionner le modèle de produit correspondant, et le système charge automatiquement les courbes et paramètres de tension optimisés, évitant ainsi les tâtonnements manuels sources de rebuts dès la première bobine. Ce système en boucle fermée surveille également l'état des actionneurs en temps réel, et émet des alertes précoces en cas d'anomalies cachées, telles que l'usure de l'embrayage à poudre magnétique, transformant ainsi les réparations a posteriori en maintenance préventive.
Le contrôle de la tension constante lors du refendage de rubans repose essentiellement sur un équilibre mécanique à l'échelle du micron. Les rubans sont trop fins et sensibles pour supporter d'importantes variations de tension. L'intérêt du contrôle de la tension constante réside dans le remplacement d'une approche manuelle approximative par un réglage précis en boucle fermée, permettant ainsi à chaque mètre de ruban d'être refendé et rebobiné sous une tension identique et optimale. Un contrôle précis de la tension garantit la qualité du transfert, le rendement du refendage et l'efficacité de la production du ruban.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



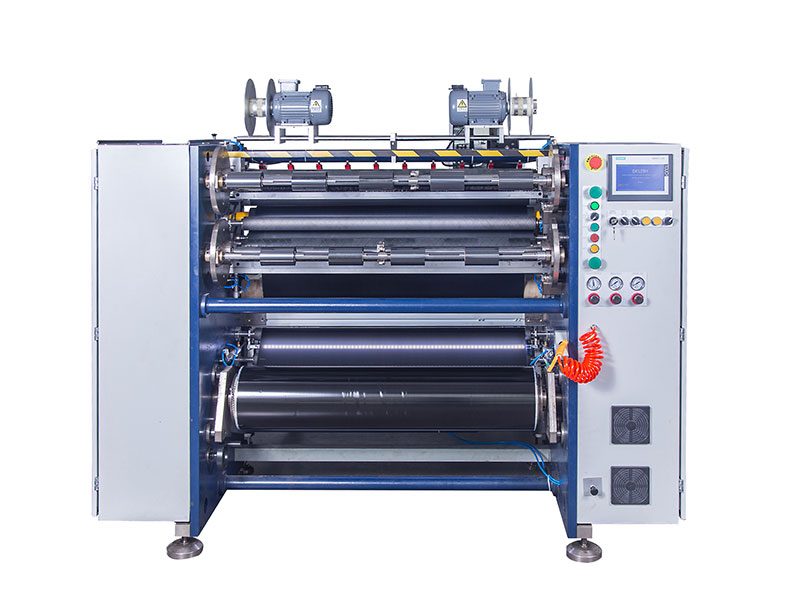 Machine de refendage de ruban
 Machine de découpe de rubans à codes-barres
 Découpeuse de ruban à transfert thermique semi-automatique RSDS5 PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS8 H PLUS
 Découpeuse automatique de ruban à transfert thermique RSDS6 PLUS
 Découpeuse de ruban à transfert thermique semi-automatique RSDS1 PLUS
 Enrouleur de ruban d'impression de cartes
 Découpeuse de ruban pour impression de cartes






