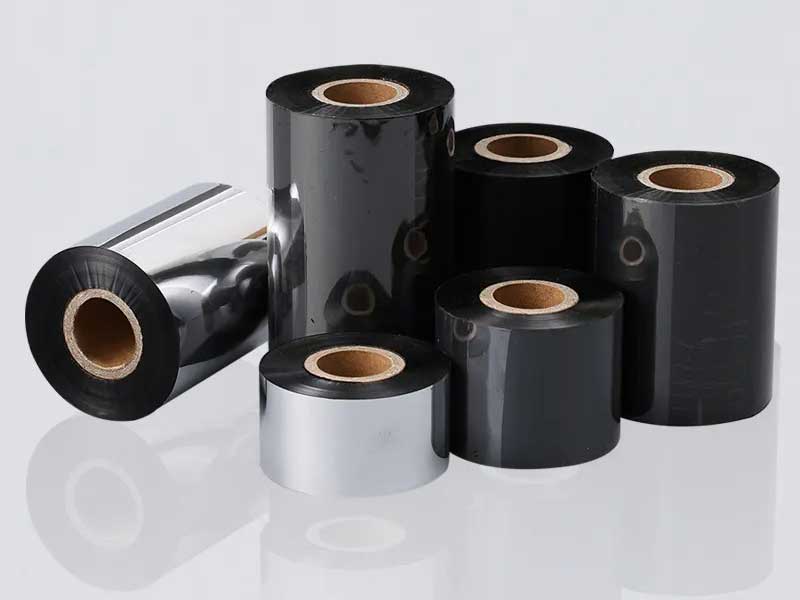
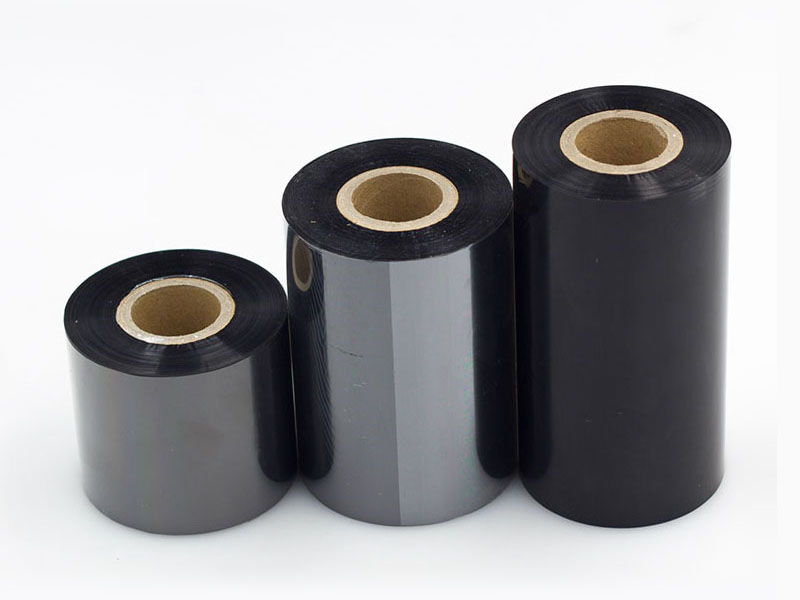
Conclusion : La machine de refendage de rubans TTO constitue un maillon essentiel entre la production des rouleaux maîtres enduits et les rubans finis en petits rouleaux qui alimentent les codeurs TTO (surimpression par transfert thermique) sur les lignes de conditionnement. Pour les fabricants de rubans pour codes-barres, investir dans une machine de refendage de précision détermine directement la fiabilité des rouleaux finis dans les environnements d’impression à haute vitesse ; au contraire, le risque de ruptures de ruban, de lignes blanches et d’endommagement des têtes d’impression est important.

Que fait réellement la machine à refendre les rubans TTO ?
Le surimpression par transfert thermique (TTO) est une méthode de codage numérique qui utilise une tête d'impression chauffée pour transférer l'encre d'un ruban sur des films et étiquettes d'emballage souples. Contrairement au marquage à chaud traditionnel, le TTO gère les données variables (dates, numéros de lot, codes-barres, logos) avec une haute résolution et des modifications en temps réel.
Cependant, les imprimantes TTO n'utilisent pas de ruban directement issu de la ligne d'enduction. Elles nécessitent des rouleaux finis dont la largeur, la longueur, la tension d'enroulement et le diamètre du mandrin sont rigoureusement contrôlés. La machine à refendre prend un rouleau maître enduit de grande largeur (souvent de 500 mm à 1050 mm) et le découpe et le réenroule avec précision pour obtenir les rouleaux étroits utilisés par les codeurs TTO.
Pour un fabricant de rubans pour codes-barres, il ne s'agit pas d'une simple opération de découpe. Les rubans TTO utilisent des films de base en PET d'une épaisseur de seulement 4,5 à 10 microns. À ces épaisseurs, la marge entre une découpe parfaite et un produit endommagé se mesure en microns de variation de tension.

Pourquoi la qualité du refendage détermine les performances pour l'utilisateur final
Les problèmes dont se plaignent les utilisateurs d'imprimantes TTO (rupture du ruban, lignes blanches à l'impression, densité irrégulière) sont généralement dus à des choix de découpe effectués en amont. Trois facteurs techniques sont particulièrement importants.
Contrôle de la tensionLa tension est la variable la plus critique. Si elle est trop élevée lors du rebobinage, le film de base PET s'étire microscopiquement, endommageant la structure physique de la couche d'encre. Il en résulte un détachement de poudre qui contamine la tête d'impression et dégrade la qualité d'impression. Une tension trop faible produit des rouleaux lâches et froissés, provoquant des lignes blanches ou des creux à l'impression. Les machines de refendage modernes utilisent des servomoteurs avec contrôle de tension conique, réduisant dynamiquement la tension à mesure que le diamètre du rouleau rebobiné augmente.
Méthode de découpeCela influe sur la qualité des bords et la production de poussière. Les deux principales méthodes sont la suspension par lame (la lame coupe le ruban suspendu sans contact avec un rouleau inférieur) et le refendage par lame carrée (la lame effectue un mouvement de va-et-vient). La suspension par lame est la norme pour les films minces ; les lames carrées réduisent la poussière mais conviennent à différents profils de matériaux.
Précision de rembobinageCe paramètre détermine si le rouleau fini s'alimente correctement dans une imprimante TTO. L'écart de la face d'extrémité doit rester inférieur à ±1 mm, les équipements haut de gamme atteignant ±0,5 mm. Un rouleau présentant un évasement en forme de trompette ou un bord en zigzag aura un mauvais suivi et risque de se rompre sous la tension d'une impression à grande vitesse.

Configuration des imprimantes à ruban TTO : spécifications requises
Une machine à refendre les rubans TTO se distingue d'une refendeuse TTR standard par les spécifications auxquelles elle doit répondre. Les rouleaux finis alimentent des codeurs TTO qui utilisent généralement des mandrins de 1/2 pouce ou 1 pouce, avec des largeurs de ruban souvent aussi faibles que 20 à 55 mm. Les arbres de rembobinage de la machine doivent accepter ces petits mandrins avec précision.
Paramètres clés à évaluer :
• Largeur maximale du rouleau maître: 500 mm à 1050 mm, selon le débit de votre ligne de revêtement
• Largeur finie minimale: 20 mm ou moins
• Vitesse de refendage: 200 à 500 m/min pour une production à l'échelle industrielle ; les machines d'entrée de gamme fonctionnent à 80–100 m/min
• Précision de la découpeUne précision de ±0,1 mm est possible sur les modèles de haute qualité.
• Épaisseur de film applicable: 4 à 20 microns couvrent la gamme de rubans TTO
• Configuration de l'arbre de rebobinage: Capacité de 1/2 pouce et 1 pouce, avec mécanismes de changement rapide
Un porte-arbre personnalisé d'un demi-pouce, par exemple, permet aux tubes de papier de glisser directement sur l'arbre, augmentant ainsi l'utilisation de l'arbre et réduisant le temps de changement.
L'avantage concurrentiel des producteurs de rubans
La production de rubans pour codes-barres est une activité à forte marge. Le gaspillage de matériaux et les réclamations des utilisateurs finaux nuisent à la rentabilité. Une machine de refendage de rubans TTO, garantissant une grande précision en largeur et en tension, remplit simultanément deux fonctions : elle réduit le pourcentage de déchets de bobine mère dus à un mauvais refendage et elle diminue le taux de défaillances sur le terrain, sources de retours coûteux.
Pour les fabricants de rubans TTO destinés aux emballages alimentaires, pharmaceutiques et de biens de consommation courante, le service de découpe n'est pas une simple étape de finition. C'est là que se déterminent véritablement les performances d'impression du produit.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano